HCIC는 세계적인 맞춤형 맞춤형 제조업체입니다.유압 실린더1998년 이후 동력 장치 및 동력 장치가 수백만 달러 규모의 새로운 자동 CNC 스카이빙 및 롤러 버니싱(SRB) 생산 라인의 공식 시운전을 오늘 발표했습니다.
HCIC의 주요 유압 제조 시설에 설치된 이 고급 중부하 작업 설비는 이음매 없는 강철 실린더 배럴의 깊은 구멍 마감을 위해 특별히 설계되었습니다. 이 시설은 Ø50mm ~ Ø400mm(1.97" ~ 15.75")의 튜브 내부 직경과 최대 12m(39.4피트)의 단일 패스 작업 길이를 처리할 수 있어 광산, 크레인, 해양, 장행정 텔레스코픽 및 중공업 실린더에 대한 HCIC의 제조 대역폭을 크게 확장합니다.
| 가공 공정 | 단일 패스 CNC 스카이빙 및 롤러 버니쉬 결합 |
|---|---|
| 튜브 내경(보어) 범위 | Ø50mm ~ Ø400mm(1.97" ~ 15.75") |
| 최대 단일 패스 스트로크 길이 | 최대 12,000mm(12.0미터/39.4피트) |
| 달성된 표면 거칠기(Ra) | Ra 0.08~0.20μm(3.2~8.0마이크로인치) |
| 보어 공차 표준 | ISO H8 / H9 고정밀 보어 치수 등급 |
| 튜브 재료 성능 | St52-3, E355, 27SiMn, 4140, Q355JR 합금강 |
| 품질 검사 통합 | 인라인 초음파 두께 및 다점 에어 게이지 |
수십 년 동안,유압 실린더제조는 다단계 황삭 보링과 다중 패스 연마석 호닝에 의존했습니다. 기존의 호닝은 기능적이지만 속도가 느리고 소모성 폐기물이 많이 발생하며 엘라스토머 씰 마모를 가속화하는 미세한 크로스해치 마이크로 홈이 남을 수 있습니다.
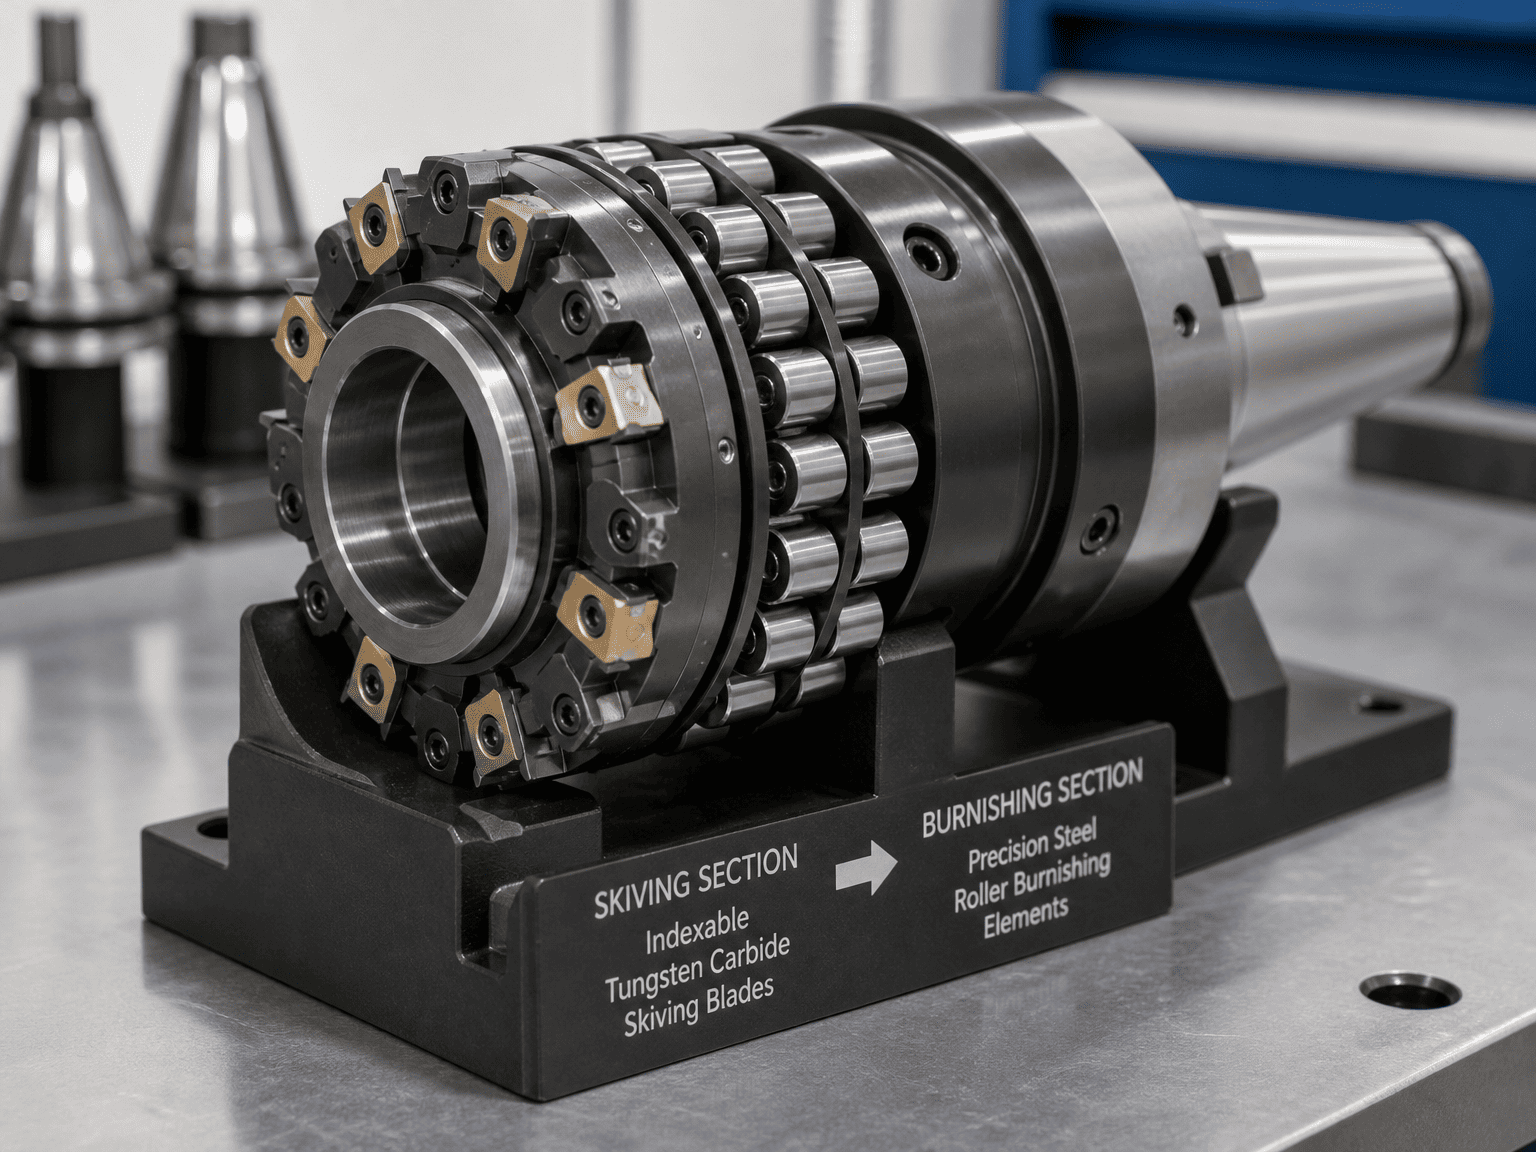
HCIC 자동화된 CNC 스카이빙 롤러 버니싱 실린더 라인은 이러한 순차적 작업을 단일 고효율 연속 패스로 대체합니다.
작업 중에 고정밀 카바이드 스카이빙 인서트가 원시 튜브 런아웃과 테이퍼를 제거합니다. 커팅 헤드 바로 뒤에는 강화 강철 롤러가 보어 벽에 강한 방사형 압력을 가합니다. 이러한 기계적 소성 변형은 미세한 금속 봉우리를 골 모양으로 평평하게 만들어 매우 매끄럽고 거울 같은 표면($Ra \le 0.15\text{ }\mu\text{m}$)을 만들어 씰 마찰을 크게 줄이고 미세 마모를 방지합니다.
잔류 인장 표면 응력을 유발하는 절단 또는 연삭 공정과 달리 롤러 버니싱은 내부 튜브 벽에 깊은 압축 잔류 응력을 유도합니다. 이러한 냉간 가공 경화는 표면 경도를 15~30% 증가시켜 높은 반복 하중 하에서 고압 피로 균열 및 내부 배럴 팽창에 대한 저항성을 크게 향상시킵니다.
8미터 길이의 대형 굴착기 또는 다단계 텔레스코픽 배럴의 기존 심공 보링 및 호닝 작업에는 종종 기계 사이클 시간이 4~6시간이 필요했습니다. 자동화된 CNC SRB 라인은 25분 이내에 동일한 튜브를 완성하여 전체 실린더 배치 제조 리드타임을 일반적인 6~8주 산업 표준에서 단 3~4주로 단축합니다.
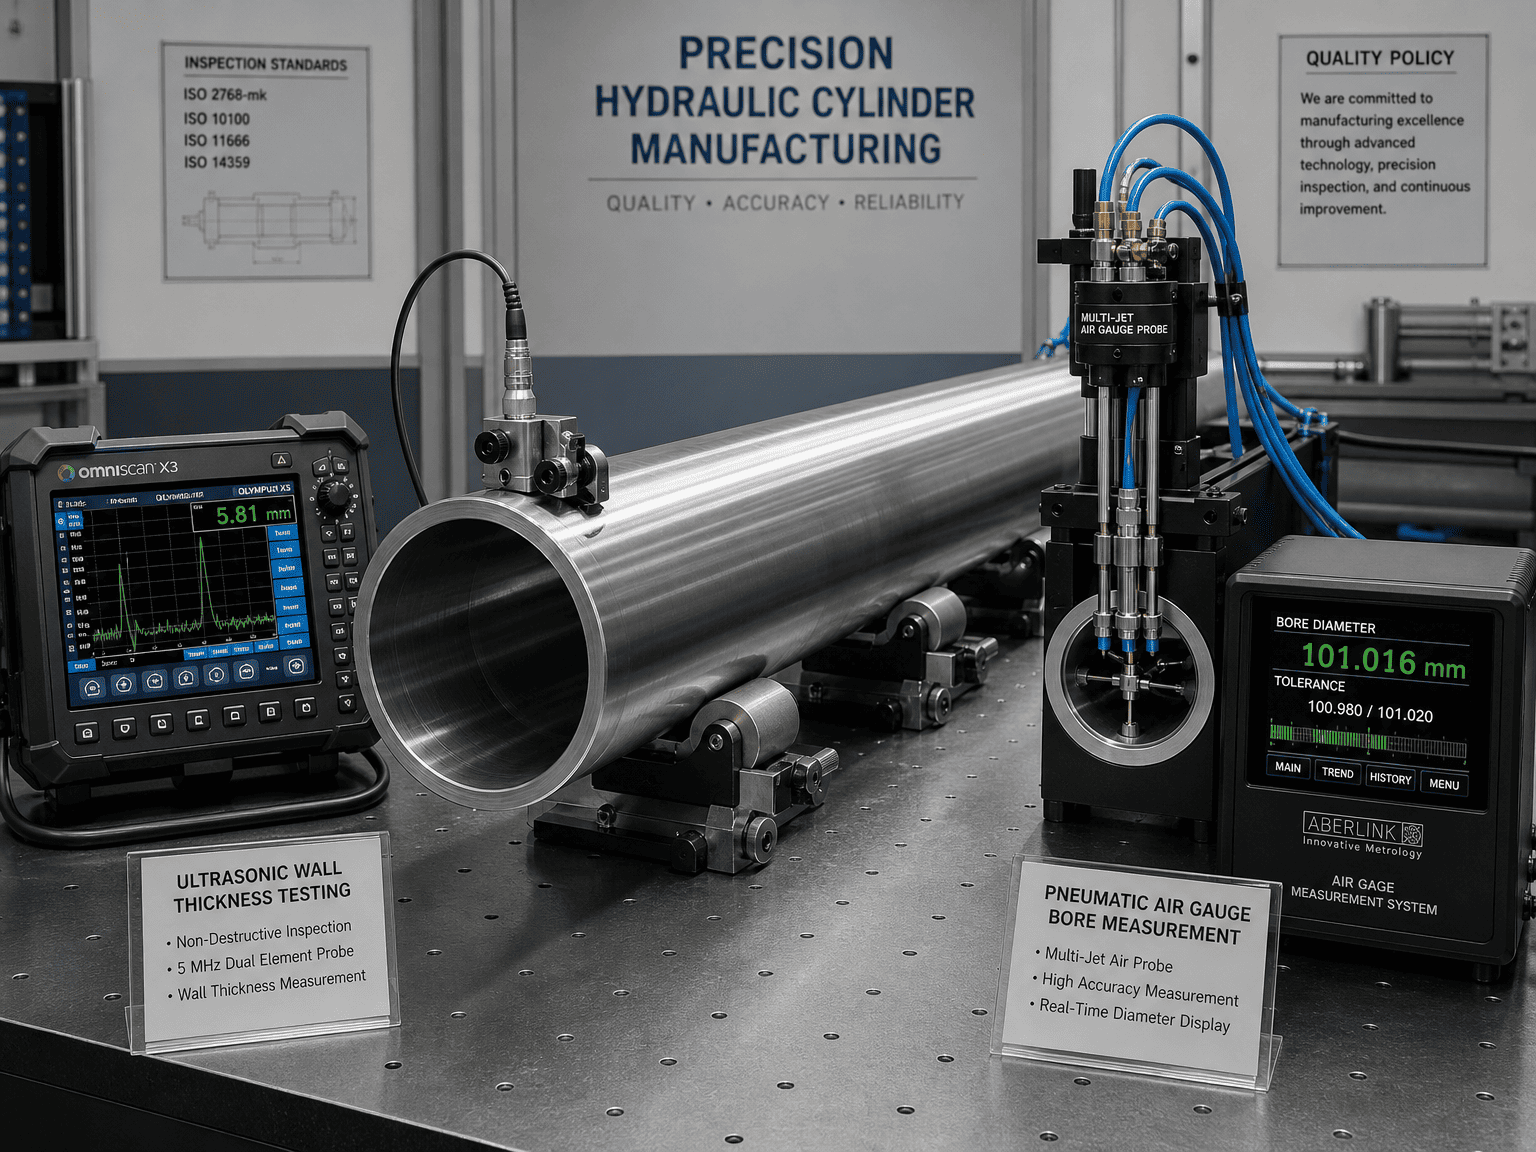
글로벌 수출 시장 전반에 걸쳐 무결점 배송을 보장하기 위해 새로운 생산 라인은 HCIC의 ISO 9001 품질 관리 프레임워크에 완전히 통합되었습니다.
HCIC의 국제 엔지니어링 이사인 David Song은 "세계적 수준의 제조 인프라에 투자하는 것은 글로벌 파트너에 대한 HCIC의 약속의 핵심입니다."라고 말했습니다. "HCIC 자동화 CNC 스카이빙 롤러 버니싱 실린더 라인의 시운전을 통해 우리는 북미 및 유럽 OEM 장비 제조업체에 Tier-1 정밀도, 연장된 씰 작동 수명, 대구경 및 장행정 유압 액추에이터에 대한 업계 최고의 납품 속도를 제공합니다."
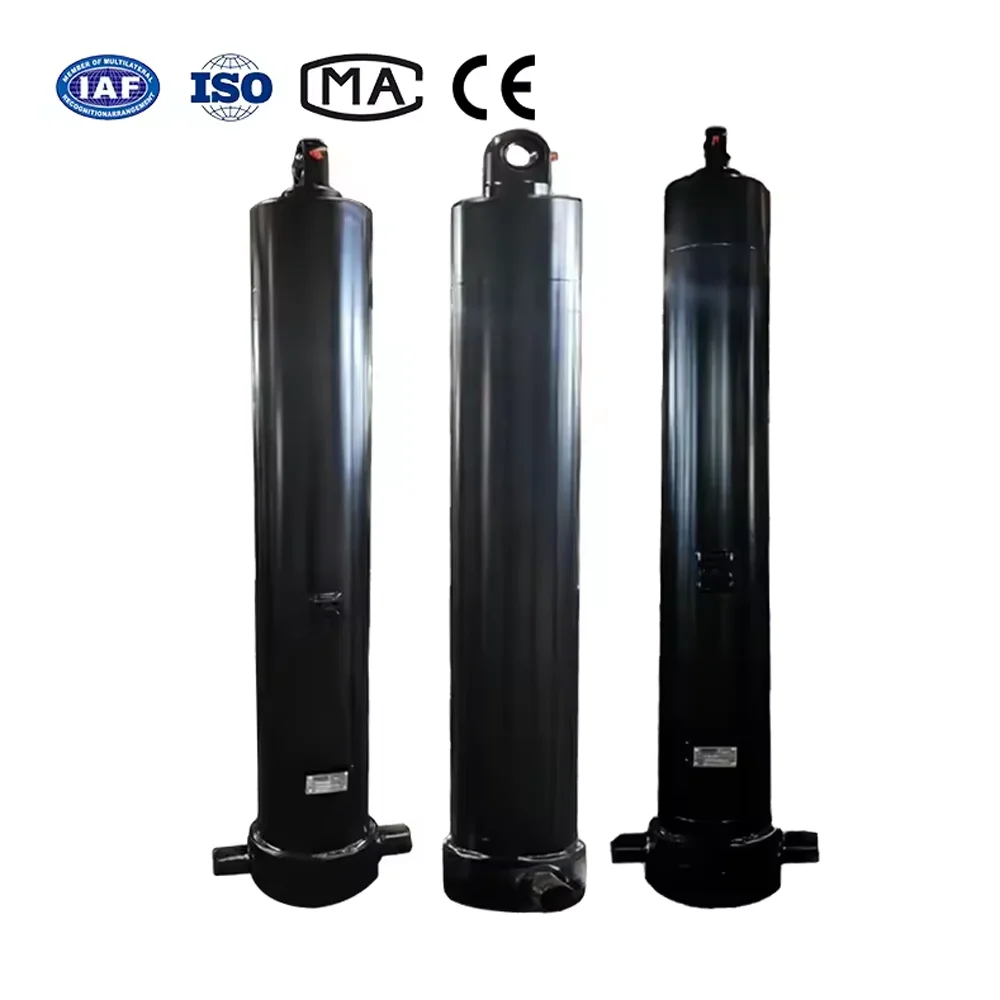
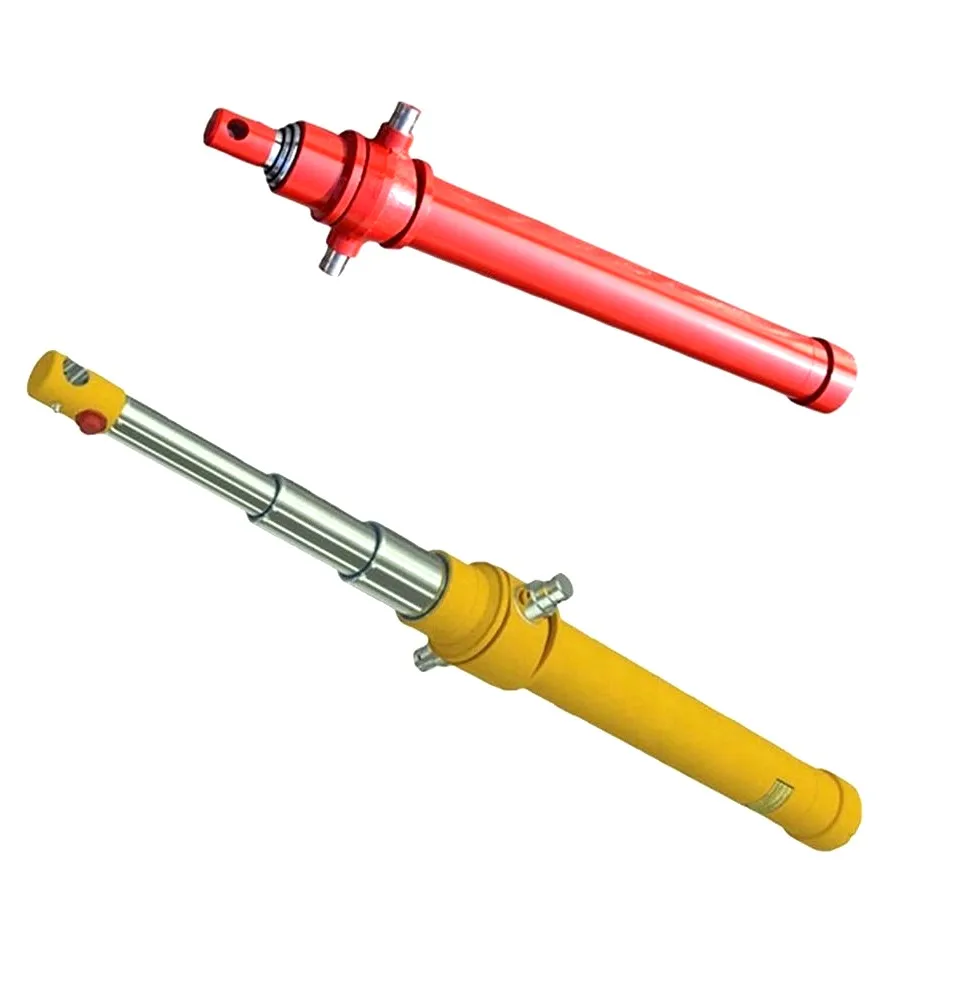
이 시설은 현재 완전히 가동되어 덤프 세미 트레일러용 고톤량 텔레스코픽 실린더, 쓰레기 포장기 실린더, 이동식 크레인용 붐 실린더, 중공업용 맞춤형 타이로드/용접 실린더를 생산하고 있습니다.
본 발표에 언급된 사양 및 허용 오차는 HCIC 지난 제조 시설에서 검증된 공장 승인 테스트 매개 변수를 반영합니다. 모든 생산 배송에는 엔지니어링 도면, 재료 테스트 인증서(MTR) 및 ISO 9001 준수 문서가 제공됩니다.
대구경 실린더 제조, 맞춤형 OEM 사양에 대해 논의하거나 3D STEP 엔지니어링 모델을 요청하려면: