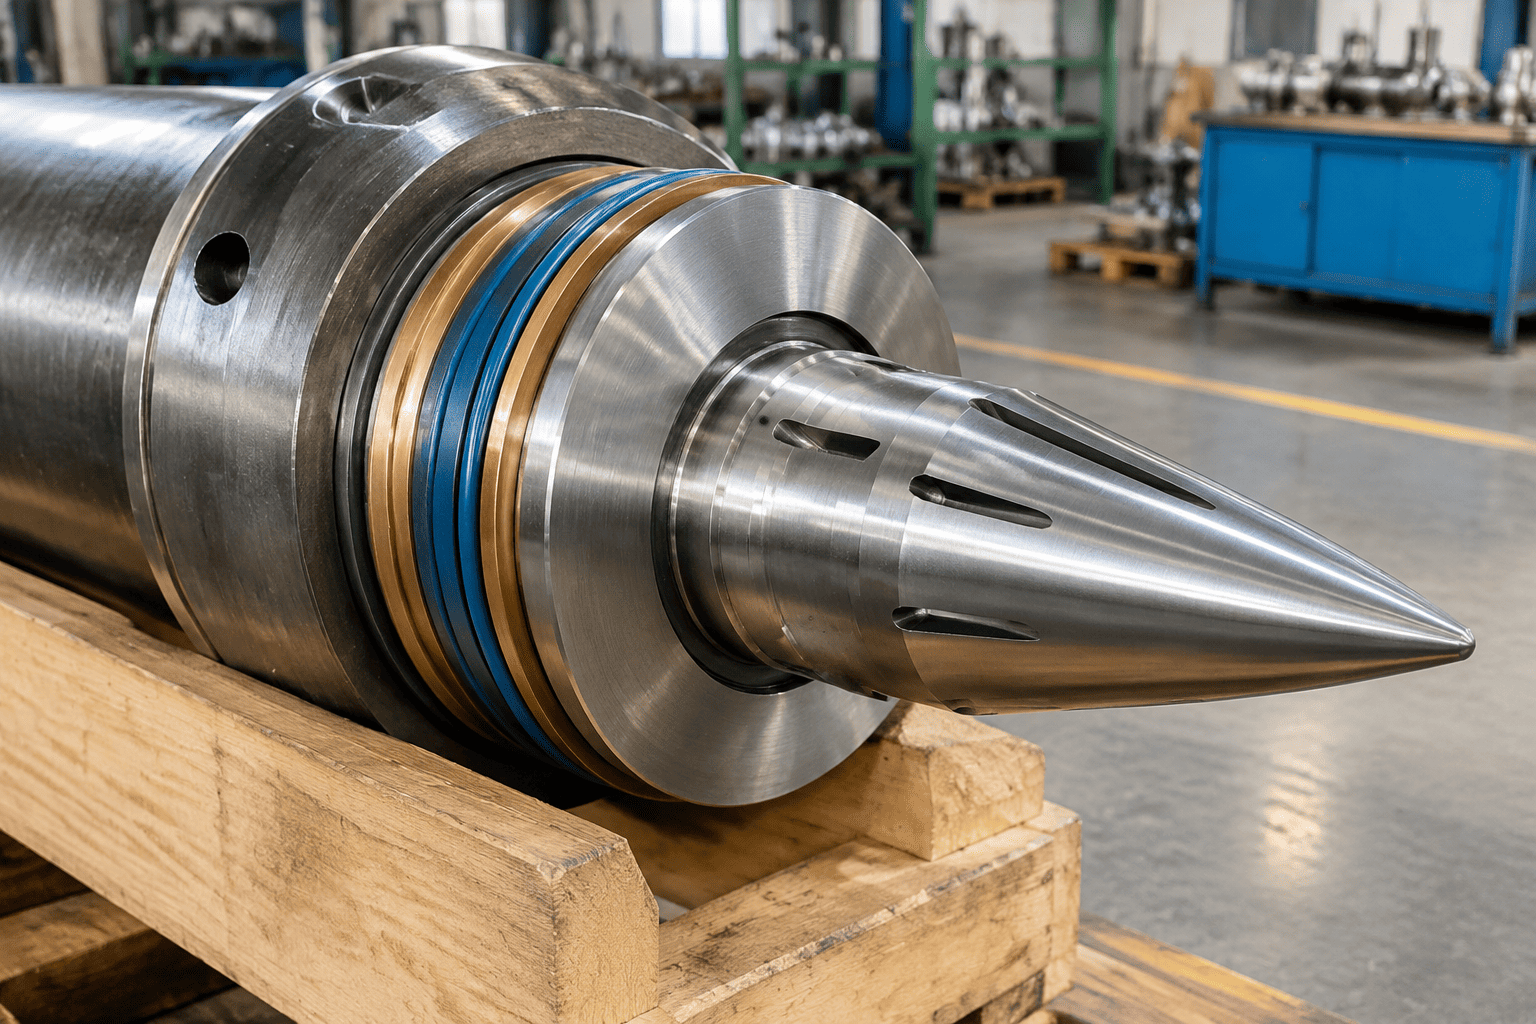
지난 3년 동안 북미와 유럽 전역의 중장비 수리점에서는 작동 시간이 1,200시간 미만인 굴삭기, 휠 로더 및 소형 트랙 로더에서 조기 로드 글랜드 누출이 급격히 증가했다고 보고했습니다.
근본 원인은 유압 펌프의 과압이나 연마성 먼지 오염이 아닙니다. 이는 엄격한 EPA Tier 4 Final 및 EU Stage V 디젤 배기가스 배출 규정에 따라 구동되는 극심한 열 흡수입니다.
이러한 가혹한 작동 조건에서 표준 NBR(니트릴 부타디엔 고무) 씰은 급속한 폴리머 사슬 분해를 겪어 광범위한 고온을 발생시킵니다.유압 실린더이동식 기계의 밀봉 실패.
| TIER 4F / 5단계 열 트랩 VS. 씰 성능 저하 | |
|---|---|
| DPF / SCR 액티브 재생 | 650°C 배기 표면 온도 |
| 열전달 | 복사 및 전도성 열 흡수 |
| 후드 아래 주변 공기 주머니 | 110°C~125°C 연속 |
| 글랜드의 유압유 필름 | 130°C ~ 140°C 국부화 |
| 표준 NBR 씰(정격 90°C) | 600시간 후 실패: 유리-단단함 및 깨짐 |
| 업그레이드된 FKM/HNBR 씰(정격 160°C) | 5,000시간 이상: 탄력 유지 |
표준 NBR(Buna-N) 씰이 최대 설계 임계값(90°C ~ 100°C) 이상으로 지속적으로 작동하는 경우 화학적 분해는 예측 가능하고 파괴적인 패턴을 따릅니다.
열은 고무 매트릭스에서 휘발성 가소제를 제거합니다. 500~800시간 내에 유연한 밀봉 립은 탄성 기억력을 잃고 영구적인 "압축 영구 변형"을 겪게 됩니다. 때유압 실린더로드가 확장되어 약간의 미세 진동이 발생하면 평평한 씰 립이 더 이상 로드 표면을 따라갈 수 없어 즉시 저압 오일 누출이 발생합니다.
뜨겁고 산화된 미네랄 오일에 노출되면 폴리머 사슬이 교차 결합됩니다. 80 Shore A 경도에서 시작된 씰은 95+ Shore A로 경화되어 유연한 고무를 부서지기 쉬운 플라스틱으로 변형시킵니다. 크롬 로드가 앞뒤로 움직일 때 부서지기 쉬운 씰 립이 갈라지고 마이크로 칩이 생기고 파손되어 실린더 배럴 내부에 어두운 고무 잔해물이 남습니다.
반복되는 가동 중지 시간을 방지하기 위해 이동식 기계 OEM 및 재건축업체는 표준 상용 니트릴에서 고성능 불소탄성체 및 수소화 폴리머로 전환하고 있습니다.
| 씰 재질 유형 | 연속 온도 범위 | 최고 간헐 온도 | 산화된 뜨거운 오일에 대한 저항성 | 마모 및 내마모성 | 상대적 재료비 |
|---|---|---|---|---|---|
| 표준 니트릴(NBR) | -30°C ~ +90°C | +105°C | 나쁨(급속경화) | 훌륭함(시원할 때) | 1.0× (기준선) |
| 수소화니트릴(HNBR) | -35°C ~ +140°C | +160°C | 매우 좋은 | 우수함(큰 충격 하중) | 2.5× ~ 3.0× |
| 불소탄성체(FKM/Viton) | -20°C ~ +200°C | +220°C | 우수(제로 저하) | 보통(백업 링 필요) | 4.0× ~ 5.0× |
| 탄소/청동 충전 PTFE | -60°C ~ +220°C | +260°C | 모든 유체에 영향을 받지 않음 | 우수(저마찰) | 3.5×~4.5× |
여름 채석장, 아스팔트 포장 및 임업 분야에서 최신 Stage V 장비를 운영하는 차량 관리자는 다음과 같은 3단계 열 보호 프로토콜을 구현해야 합니다.
| 단계 | 설명 |
|---|---|
| 1단계 | 오일 쿨러 열화상 및 라디에이터 코어 디실팅 |
| 2단계 | FKM 플루오로엘라스토머 및 PEEK 백업을 사용한 글랜드 개조 |
| 3단계 | 합성 High-VI(ISO VG 46/68) 유압 유체 스위치 |
열화상 감사: 무거운 굴착 작업 중에 적외선 카메라를 사용하여 유압 라인 온도를 매핑합니다. 95°C 이상에서 지속적으로 작동하는 "핫스팟" 실린더를 식별합니다.
FKM/HNBR 씰 키트 표준화: 엔진에 인접한 실린더에 대한 표준 검정색 NBR 재포장 키트를 금지합니다. 직렬화된 검사 태그가 있는 갈색 FKM 또는 녹색 HNBR 씰 세트를 의무화합니다.
고점도 지수(VI) 합성 유체: 110°C에서 충분한 윤활 필름 두께를 유지하는 VI가 높은 합성 유압유(VI > 160)로 전환하여 실린더 가이드 부싱 내부의 경계 마찰 가열을 방지합니다.
글로벌 건설 및 광산 OEM에 공급하는 전문 유체 동력 제조업체인 HCIC는 고열 환경에서 성공할 수 있도록 설계된 맞춤형 실린더를 설계합니다.