상업용 기계 제조업체와 유압 차량 운영자에게 테스트되지 않은 실린더는 심각한 책임입니다. 강철 엔드 캡의 미세한 주조 다공성, 용접 배럴 조인트의 불완전한 루트 융합 또는 공장 조립 중 사소한 씰 립 흠집은 정적 무압 검사에서는 감지할 수 없습니다.
30톤 이동식 굴삭기 또는 350bar 산업용 성형 프레스에 설치하면 최대 동적 압력 스파이크를 받는 검증되지 않은 실린더는 치명적인 배럴 심 파열, 로드 글랜드 스레드 벗겨짐 또는 격렬한 외부 유체 분출을 겪게 됩니다.
실행 중표준화된 유압 실린더통제된 공장 조건에서 정수압 방지 테스트 절차를 통해 배송 전에 구조적 무결성을 검증합니다. 유체 챔버를 정격 작동 압력의 1.5배(150% 보증 등급)로 가압함으로써 품질 엔지니어는 협상할 수 없는 세 가지 기준선을 확인합니다.
1. 재료 수율 마진:이음매 없는 합금강 배럴, 단조 엔드 캡 및 마운팅 클레비스 용접부에 영구 소성 변형이 발생하지 않는지 확인합니다.
2. 동적 글랜드 씰링:기본 U 컵, PTFE 스텝 씰 및 PEEK 압출 방지 링이 높은 압력에서 틈이 돌출되지 않고 확실하게 밀봉되는지 확인합니다.
3. 내부 피스톤 바이패스 무결성: 전체 기계적 부하에서 캡과 로드 챔버 사이의 교차 포트 유체 바이패스가 없는지 확인합니다.
| 목 | 사양 |
|---|---|
| 기준 | ISO 10100 수압 테스트 압력 범위 |
| 정격 작동 압력 | 25.0MPa(250bar/3,625PSI) |
| 승수 요구 사항 | 1.5x 승수 증명 요구 사항 |
| 공장 정수압 증명 테스트 | 37.5MPa(375bar) |
| 보유시간 | 최소 10~15분 연속 체류 |
| 디지털 압력 감쇠 한계 | < 0.05bar(제로 드롭) |
국제 유체 동력 품질 프로토콜은 신규 및 재구축된 실린더에 대해 엄격한 유지 시간과 허용 임계값을 설정합니다.
| 테스트 표준 | 표준 범위 | 필수 보증 압력비 | 최소 체류 시간 | 허용 가능한 외부 누출 |
|---|---|---|---|---|
| ISO 10100:2020 | 유압유 동력 - 실린더 - 승인 테스트 | 1.5× 정격 사용 압력 | 10~15분 | 제로 방울(0ml/분) |
| NFPA/T2.6.1 R2 | 유체 동력 압력 억제 테스트 표준 | 1.5× ~ 2.0× 작동 압력 | 최소 10분 | 구조적 왜곡 제로 |
| DIN 24554 | 컴팩트 시리즈 160 bar 유압 실린더 | 1.5× 정격 압력(240bar) | 5~10분 | 글랜드에서 울음소리 제로 |
| EN ISO 4413 | 시스템에 대한 일반 규칙 및 안전 요구 사항 | 2.5× 버스트 안전 계수 기준선 | 전체 기능 스트로크 테스트 | 완전한 압력 억제 |
품질 보증 기술자는 다음을 실행해야 합니다.유압 실린더이 5단계 워크숍 워크플로를 사용한 정수압 방지 테스트 절차:
| 단계 | 테스트 항목 | 매개변수 |
|---|---|---|
| 1 | 저압 공기 퍼지 | < 1.0MPa |
| 2 | 풀 스트로크 사이클링 | 3사이클 @ 정격 유량 |
| 3 | 최종 보증 보류 | 10분 동안 1.5배 압력 |
| 4 | 로드 엔드 프루프 홀드 | 10분 동안 1.5배 압력 |
| 5 | 디지털 변환기 압력 감쇠 감사 | — |
실린더 내부에 갇힌 공기는 공압 스프링처럼 작용하여 위험한 압축 에너지를 저장하고 압력 변환기 판독값을 왜곡합니다.
오일 포트가 위쪽을 향하게 하여 실린더를 테스트 베드에 수평으로 장착합니다.
깨끗한 ISO VG 46 미네랄 유체를 저압(< 1.0MPa)에서 두 포트를 통해 순환시키면서 순수하고 기포 없는 유체가 지속적으로 퍼지될 때까지 블리드 나사를 풉니다.
실린더 로드를 정격 유량 하에서 완전 확장 및 완전 수축으로 3회 순환하여 매끄러운 글랜드 정렬을 확인하고, 기계적 결합을 확인하고, 내부 쿠션 창이 원활하게 맞물리는지 확인하십시오.
1. 피스톤을 실린더 캡에 완전히 밀착시킵니다.
2. 1.5 × 정격 작동 압력(예: 25.0 MPa 실린더의 경우 37.5 MPa)에 도달할 때까지 비례 고압 증압 펌프를 사용하여 압력을 천천히 높입니다.
3. 유압 차단 밸브를 잠그고 최소 10분 동안 정압을 유지합니다.
4. 로드 엔드 수축 챔버에 대해 동일한 절차를 반복합니다.
0.01bar 해상도의 디지털 압력 변환기를 연결합니다. 10분 동안 대기하는 동안:
0.5bar를 초과하는 압력 강하는 열 유동 냉각, 미세 밀봉 바이패스 또는 테스트 회로 매니폴드 누출을 나타냅니다.
광학 비커를 사용하여 열려 있는 반대편 포트를 확인하십시오. ISO 10100 클래스 1 표준에 따라 오일 바이패스가 전혀 허용되지 않습니다.
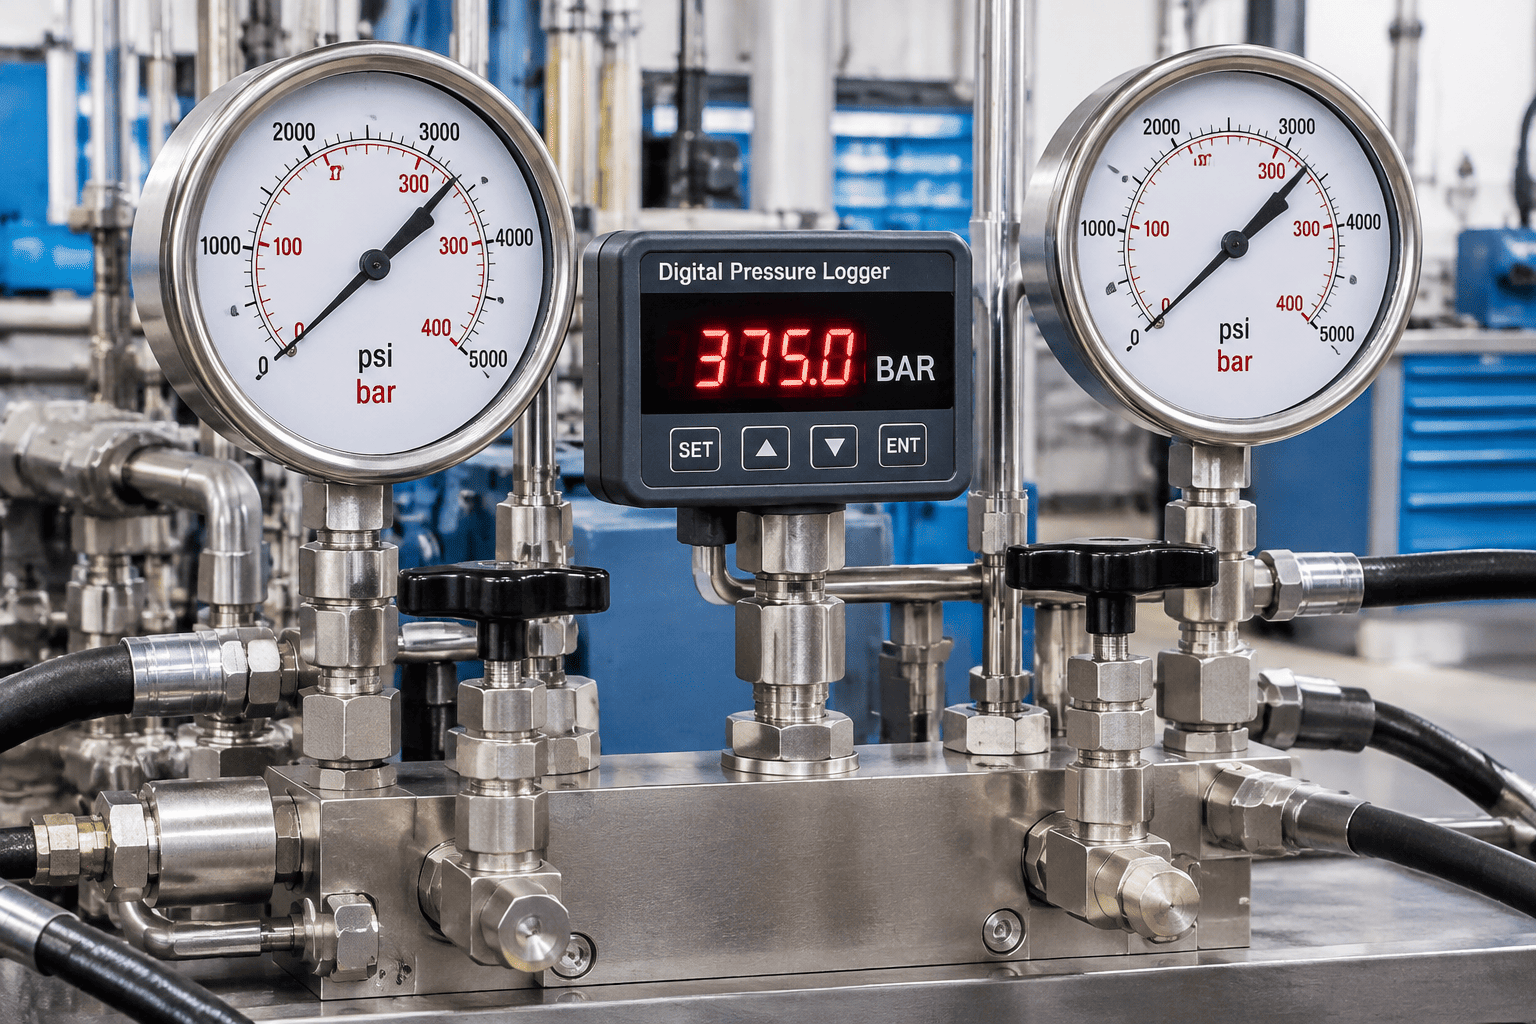
350~500bar에서 유체 동력 실린더를 테스트하려면 극도로 저장된 기계적 에너지가 필요합니다.
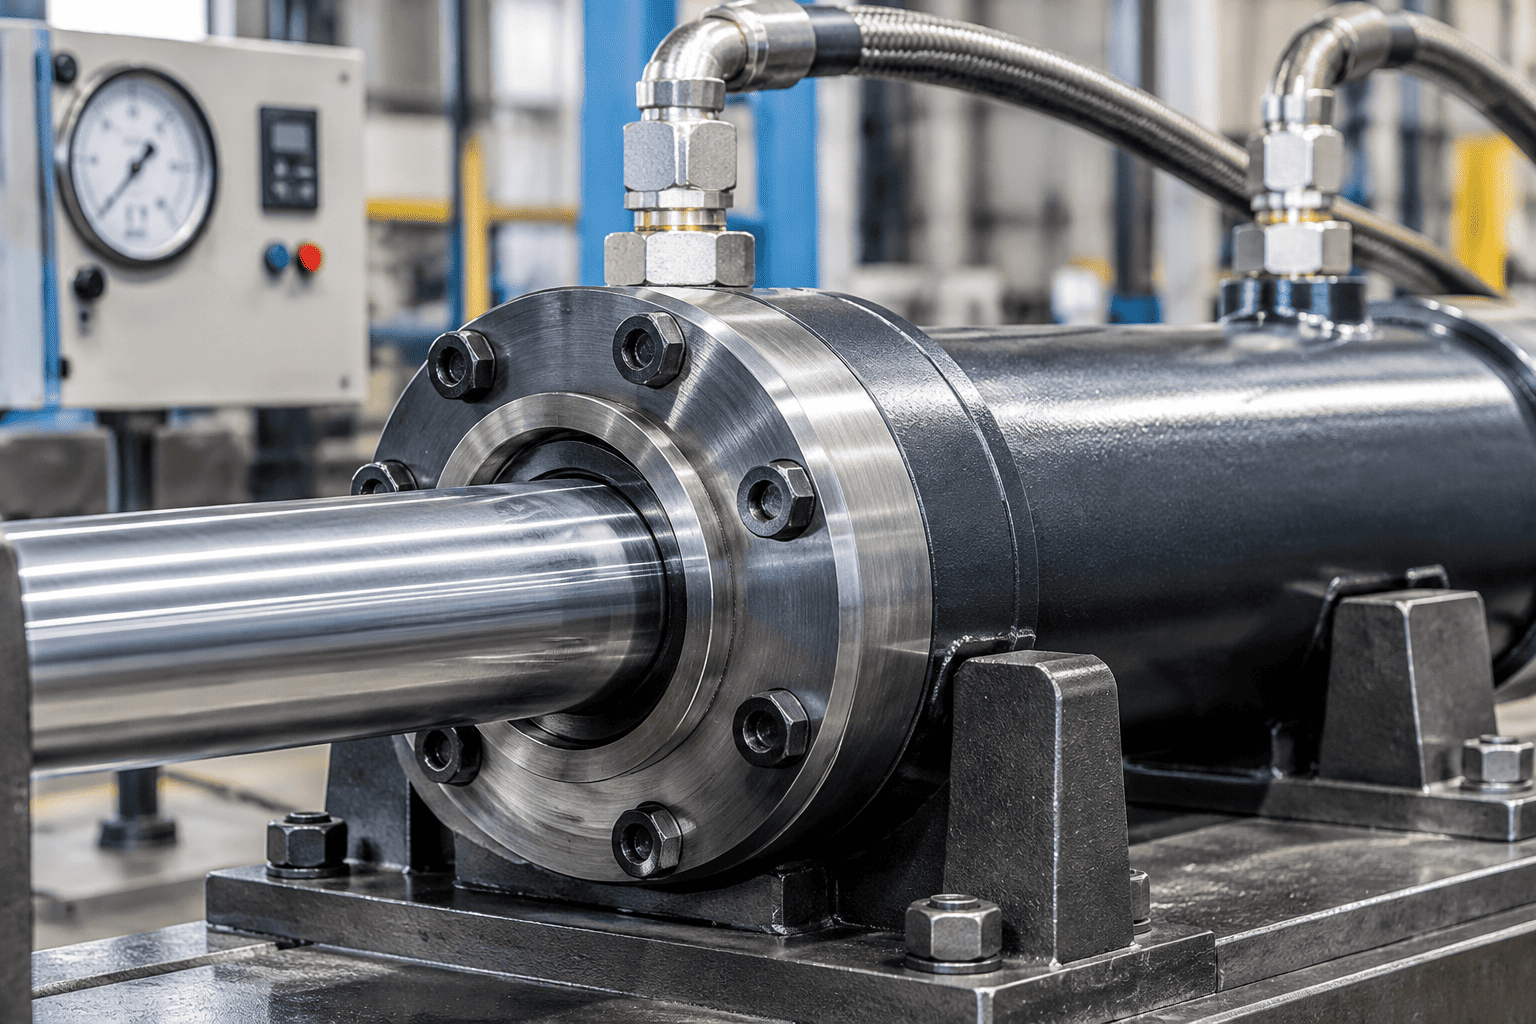
HCIC에서는 모든 맞춤형 및 표준 실린더를 엄격한 기준에 따라 품질 위험을 제거합니다.유압 실린더포장 전 정수압 테스트 절차:
100% 직렬 QR 추적: 개별 디지털 압력 감쇠 차트와 테스트 로그가 QR 코드를 통해 실린더 배럴에 직접 레이저로 새겨져 있습니다.
제3자 증인 감사: 유럽 및 북미 구매자를 위해 인증된 검사 서류(EN 10204 3.1) 및 선적 전 라이브 비디오 테스트가 제공됩니다.
완전한 증거 압력 보증: 1.5x 작동 압력 검증으로 중광업, 건설 및 해양 작업에서 무결함 성능을 보장합니다.