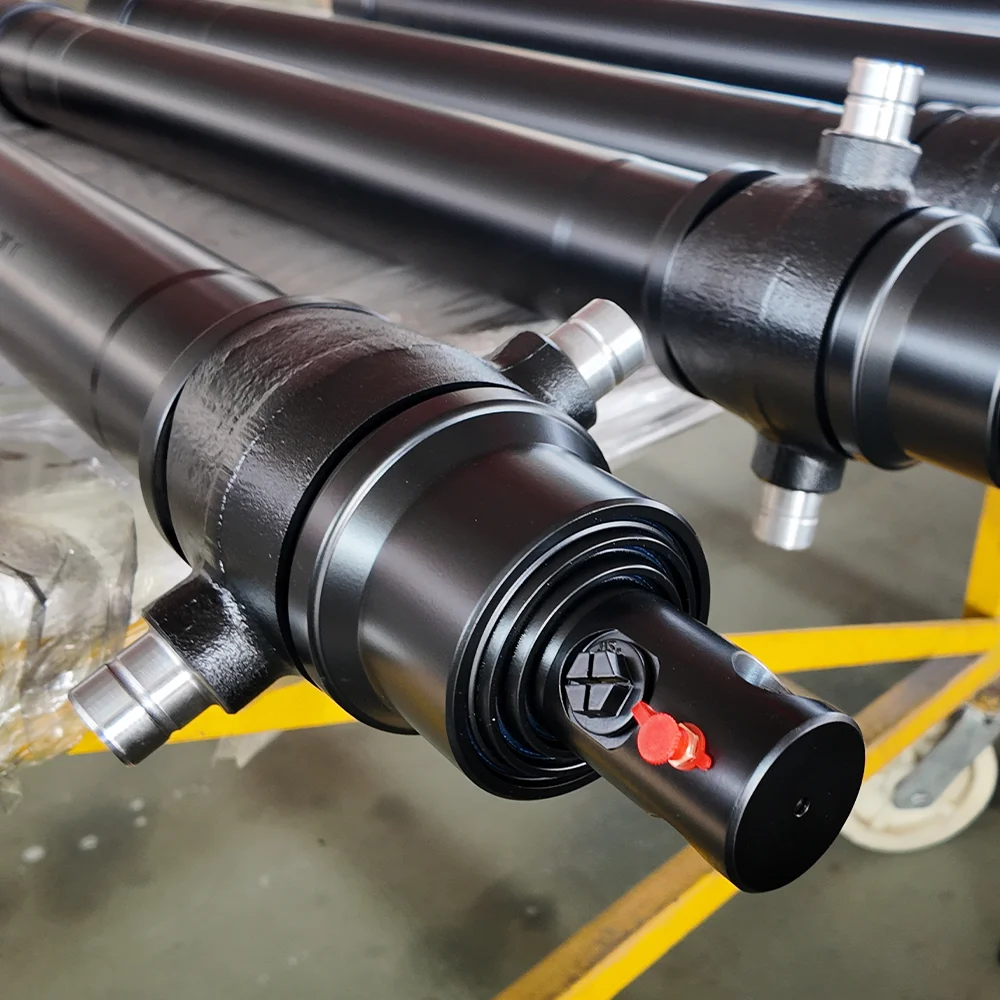
언제유압 실린더실패할 경우 현장 기술자는 본능적으로 배럴 내부를 살펴보며 피스톤 씰, 로드 크롬 및 와이퍼 링을 확인합니다. 그러나 굴착기, 광산 삽, 쓰레기 포장기, 굴절식 휠 로더와 같은 가혹한 작업용 이동식 기계에서는 예정되지 않은 실린더 교체의 최대 40%가 장착 피벗 지점(로드 아이, 베이스 클레비스 또는 트러니언 핀 보어)의 치명적인 기계적 고장으로 인해 발생합니다.
얼어붙거나 흠집이 나거나 타원형인 피벗 핀은 관절 관절을 잠그고 피스톤 로드 전체에 심각한 측면 굽힘 모멘트를 유발하며 헤드 글랜드 누출을 가속화합니다. 이 엔지니어링 가이드에서는 핀 아이 마모의 근본 메커니즘, 마손과 프레팅 부식을 구별하기 위한 법의학적 진단, 견고한 부싱 및 강화 합금 핀 선택을 위한 야금학적 벤치마크에 대해 자세히 설명합니다.
| 실패 모드 | 물리적 근본 원인 | 시각/청각 서명 |
|---|---|---|
| 접착제 마모 | 극심한 접촉 압력 하에서 경계 윤활 손실로 인한 금속 간 미세 용접 | 핀에 깊은 세로 홈이 있음; 관절 중 고음의 비명; 압수된 핀 |
| 프레팅 부식 | 심한 진동으로 인해 보호 산화막이 파손되는 미세 진동(<100um) | 핀 눈에서 흘러나오는 고운 적갈색(코코아) 분말 또는 검은색 슬러지; 움푹 패인 접촉 아파트 |
| 보어 타원화(눈 신장) | 수백만 주기에 걸쳐 모재 항복 강도를 초과하는 최대 맥동 충격 하중 | 아이 보어 직경은 >0.5mm만큼 원형 밖으로 늘어납니다. 반전 시 과도한 기계적 소음 |
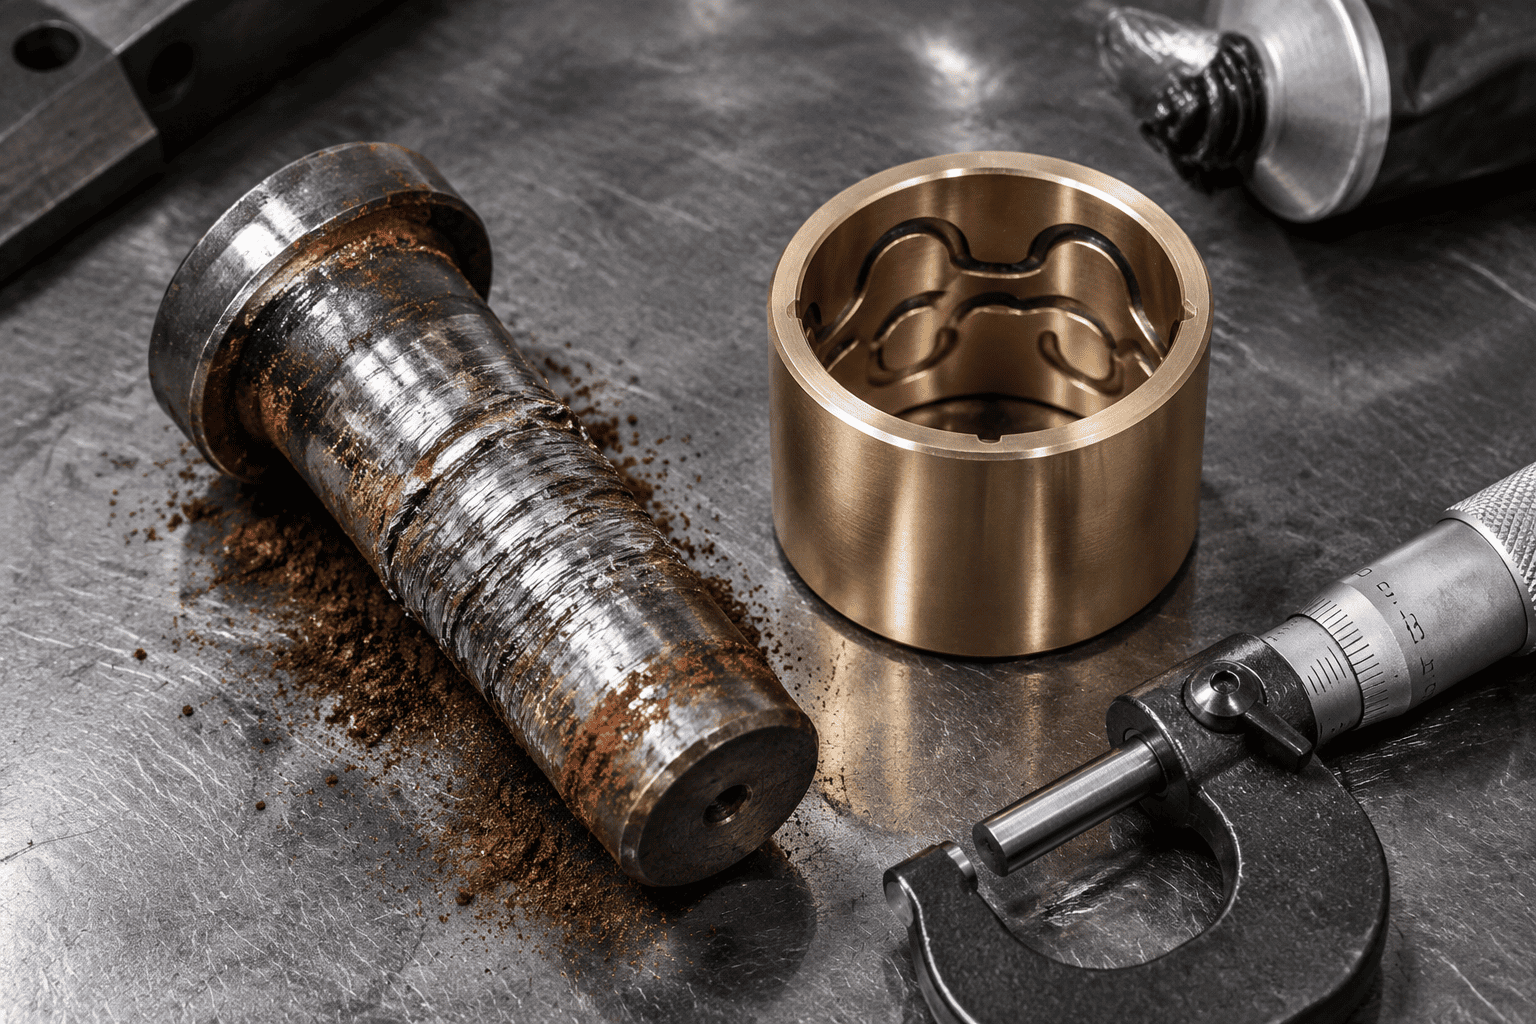
굴삭기 버킷의 경우유압 실린더조밀한 점토나 암석을 뚫고 핀과 부싱의 접촉 압력이 80~100MPa(11,600~14,500psi)를 쉽게 초과합니다. 윤활 그리스 필름이 파손되면 강철 핀과 강철 막대 눈의 미세한 표면 돌기가 직접 닿습니다. 마찰은 순간적으로 800°C를 초과하는 국부적인 열을 발생시켜 미세 용접을 형성하고 모재 덩어리를 찢어지게 합니다. 몇 시간 내에 핀이 U자형 갈고리 내부에 단단하게 고정됩니다.
로드 헤더 및 유압 해머와 같은 고주파 진동 장비에서 피벗 핀은 지속적인 하중 하에서 작은 각도의 미세한 움직임(50미크론 미만)을 겪습니다. 이 미세한 마찰은 그리스를 닦아내고 미세한 강철 입자를 분쇄합니다. 갓 절단된 이 강철 입자가 공기 중에서 산화되면서 단단한 산화철(Fe2O₃)을 형성하여 핀 아이를 특대하게 갈아주는 빨간색 연마 루즈를 생성합니다.
일체형 단조 로드 아이와 용접 베이스 플레이트에서 지속적인 방향성 해머링으로 인해 둥근 핀 보어가 영구적으로 길쭉한 타원으로 변형됩니다. 간격이 0.8mm(0.030")를 초과하면 동적 충격 하중이 기하급수적으로 증폭되어 결국 눈의 3시 및 9시 응력 집중 모서리에서 후프 피로 균열이 시작됩니다.
올바른 부싱 아키텍처를 선택하면 1,000시간과 10,000시간의 문제 없는 피벗 수명이 달라집니다.
| 부싱 재질 등급 | 최대 동적 부하 | 윤활 필요 | 최고의 수술 장면 |
|---|---|---|---|
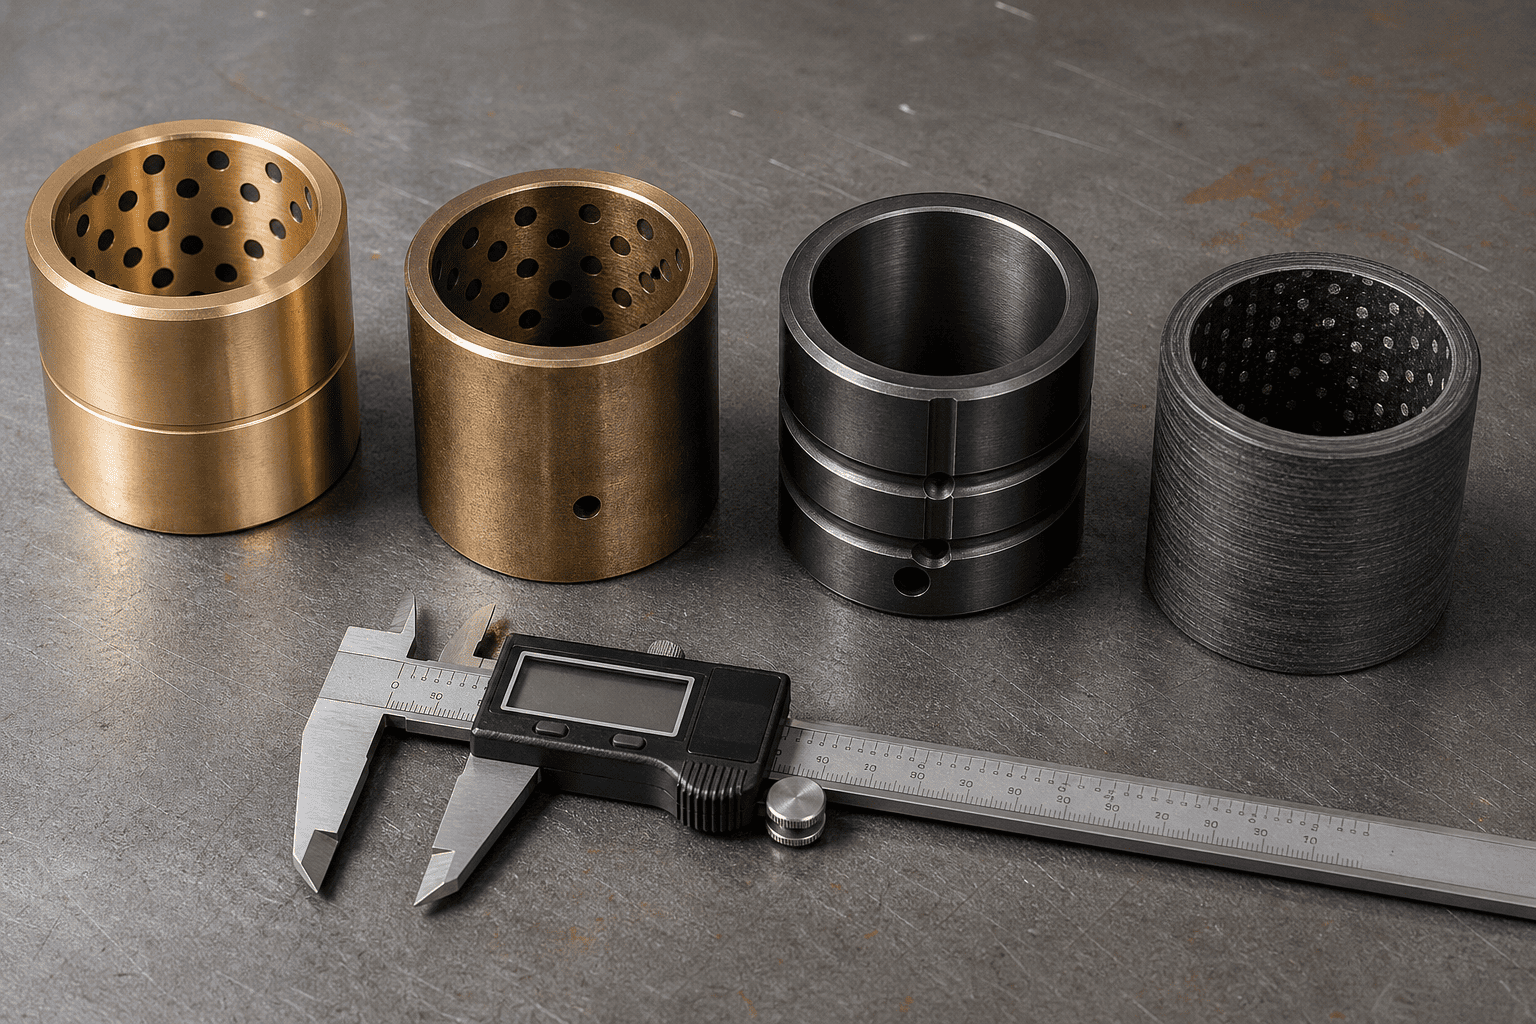
| 하이리드 브론즈(SAE 660 / C93200) | 35~45MPa(보통) | 일일 윤활 필요 | 경공업 및 일반 농업 |
| 망간청동(C86300 고장력) | 70 – 90MPa(대형) | 정기적인 그리스 공급 필요 | 심한 토공 및 채굴 버킷 결합 |
| 표면경화강(8620 침탄 60HRC) | 120 – 150MPa(극심한 충격) | 그리스 주입 + 고압 몰리 | 쓰레기 포장기, 전단 조, 대형 분쇄기 |
| PTFE 섬유로 감긴 복합재(Duralon) | 100 – 140 MPa (제로 그리스) | 100% 그리스가 없는 자기 윤활성 | 해저, 식품 등급 및 접근 불가능한 피벗 |
무거운 실린더 클레비스에 경화되지 않은 상업용 1045 탄소강 핀을 설치하지 마십시오. 표준 1045는 표면 경도가 18~22HRC에 불과합니다. 망간 청동이나 경화 강철 부싱에 부딪히면 몇 주 안에 변형되고 마모됩니다.
기본 코어 재질: 4140 크롬-몰리브덴 또는 8620 니켈-크롬 합금강, 코어 인성(28-32 HRC)을 위해 담금질 및 템퍼링되어 끊어짐 없이 극심한 굽힘 충격을 흡수합니다.
표면 케이스 경화: 최소 깊이 1.5mm(0.060")까지 58~62HRC로 유도 경화 또는 심층 침탄 처리됩니다.
표면 마감: Ra ≤ 0.2μm(8마이크로인치)로 정밀하게 연마 및 광택 처리됩니다. . 부식성 해양, 제빙 도로 소금 또는 화학 비료 환경에서는 경화 케이스 위에 25미크론 경질 크롬 도금 또는 QPQ 액체 질화 탑코트를 지정하십시오.
장비 전반에 걸쳐 핀 마모, 피벗 조인트의 뭉툭한 소리 또는 클레비스 귀의 갈라짐 현상을 경험하고 계십니까?
HCIC의 전문 엔지니어링 그룹에 문의하세요. 우리는 망간 청동, 표면 경화 합금 또는 자체 윤활 복합 부싱이 장착된 견고한 맞춤형 실린더를 제조하며, 이는 가동 중지 시간이 없는 신뢰성을 위해 설계된 인증된 58-62 HRC 유도 경화 핀과 쌍을 이룹니다.