현대 건설, 임업 및 농업 기계 전반에 걸쳐 EPA Tier 4 Final 및 EU Stage V 디젤 배기가스 배출 표준이 전 세계적으로 채택되면서 중장비의 내부 열 환경이 크게 바뀌었습니다.
언제표준 액압 실린더온화한 70°C 환경을 위해 설계된 이 뜨거운 인클로저에서 작동하면 유압유가 기하급수적으로 저하되고 표준 탄성중합체 씰은 몇 달 내에 부서지기 쉽고 부서지기 쉽습니다.
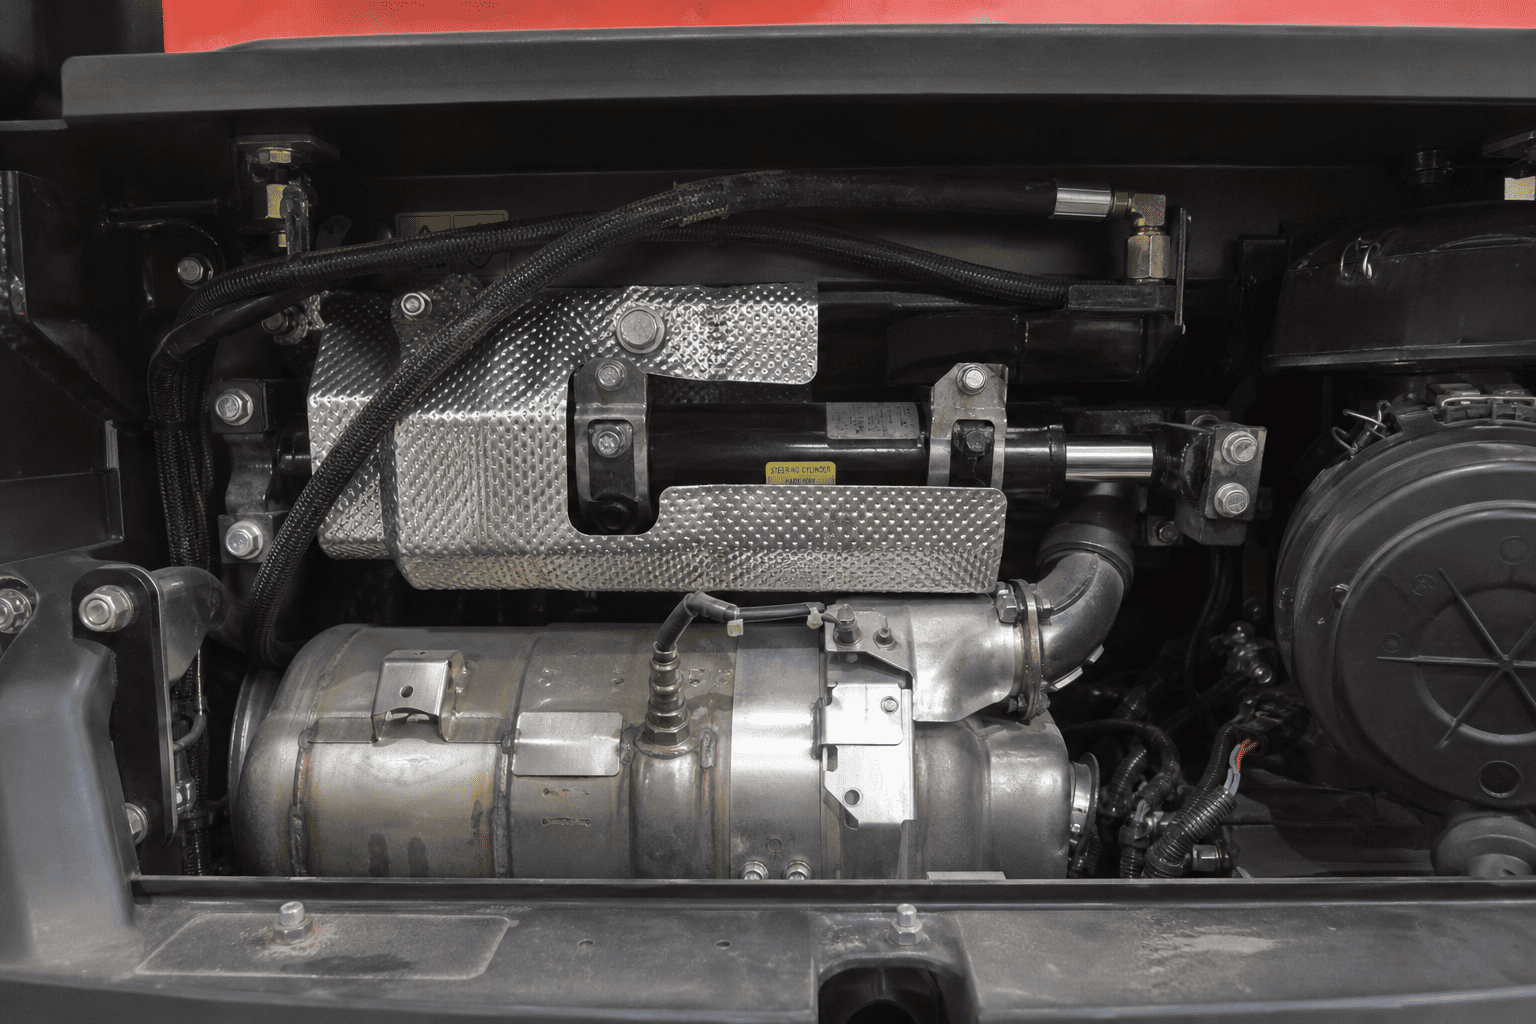
| 열원 / 단계 | 설명 및 결과 |
|---|---|
| DPF/SCR 캐니스터 활성 재생 | 600°C, 긴밀한 엔진 베이의 복사열 대류 |
| 주변 엔진 베이 공기 온도 | 110°C~130°C |
| 열전달 경로 | 실린더 배럴 및 유체에 직접 열 흡수 |
| 유압 실린더 오일 | 연속 95°C 초과 |
| 표준 씰에 미치는 영향 | 폴리우레탄/니트릴 씰 경화 및 압출 |
유압 오일은 가열될 때 단순히 점도를 잃는 것이 아니라 Arrhenius 속도 방정식에 따라 파괴적인 화학적 분해를 겪습니다.
1.두 배의 산화 속도:유체 작동 온도가 60°C 이상으로 10°C 올라갈 때마다 표준 광유 유압유의 산화 속도는 두 배로 늘어납니다.
2.바니시 및 슬러지 증착:열 전단은 긴 사슬의 석유 분자를 휘발성 산, 고분자 슬러지 및 경질 래커 바니시로 분해합니다. 이 바니시는 내부 실린더 보어 표면을 코팅하여 마찰 저항을 증가시키고 피스톤 씰에 점수를 매깁니다.
3.마모 방지 첨가제의 고갈:ZDDP(아연 디알킬디티오포스페이트) 및 거품 방지 첨가제는 벌크 오일 온도가 85°C를 초과하면 빠르게 분해되어 금속-금속 슬라이딩 표면이 접착 마모로부터 보호되지 않게 됩니다.
| 벌크 오일 온도 | 결과 |
|---|---|
| 60°C | 예상 유체 수명: ~4,000~5,000시간(기준) |
| 70°C | 예상 유체 수명: ~2,000~2,500시간(50% 손실) |
| 80°C | 예상 유체 수명: ~1,000~1,250시간(75% 손실) |
| 90°C+ | 심각한 바니시, 슬러지 형성 및 신속한 씰 균열 |
표준 95 쇼어 A 폴리우레탄(PU) 또는 표준 니트릴(NBR) 씰이 80°C 이상의 온도에 지속적으로 노출되면 급격한 물리적 저하가 발생합니다.
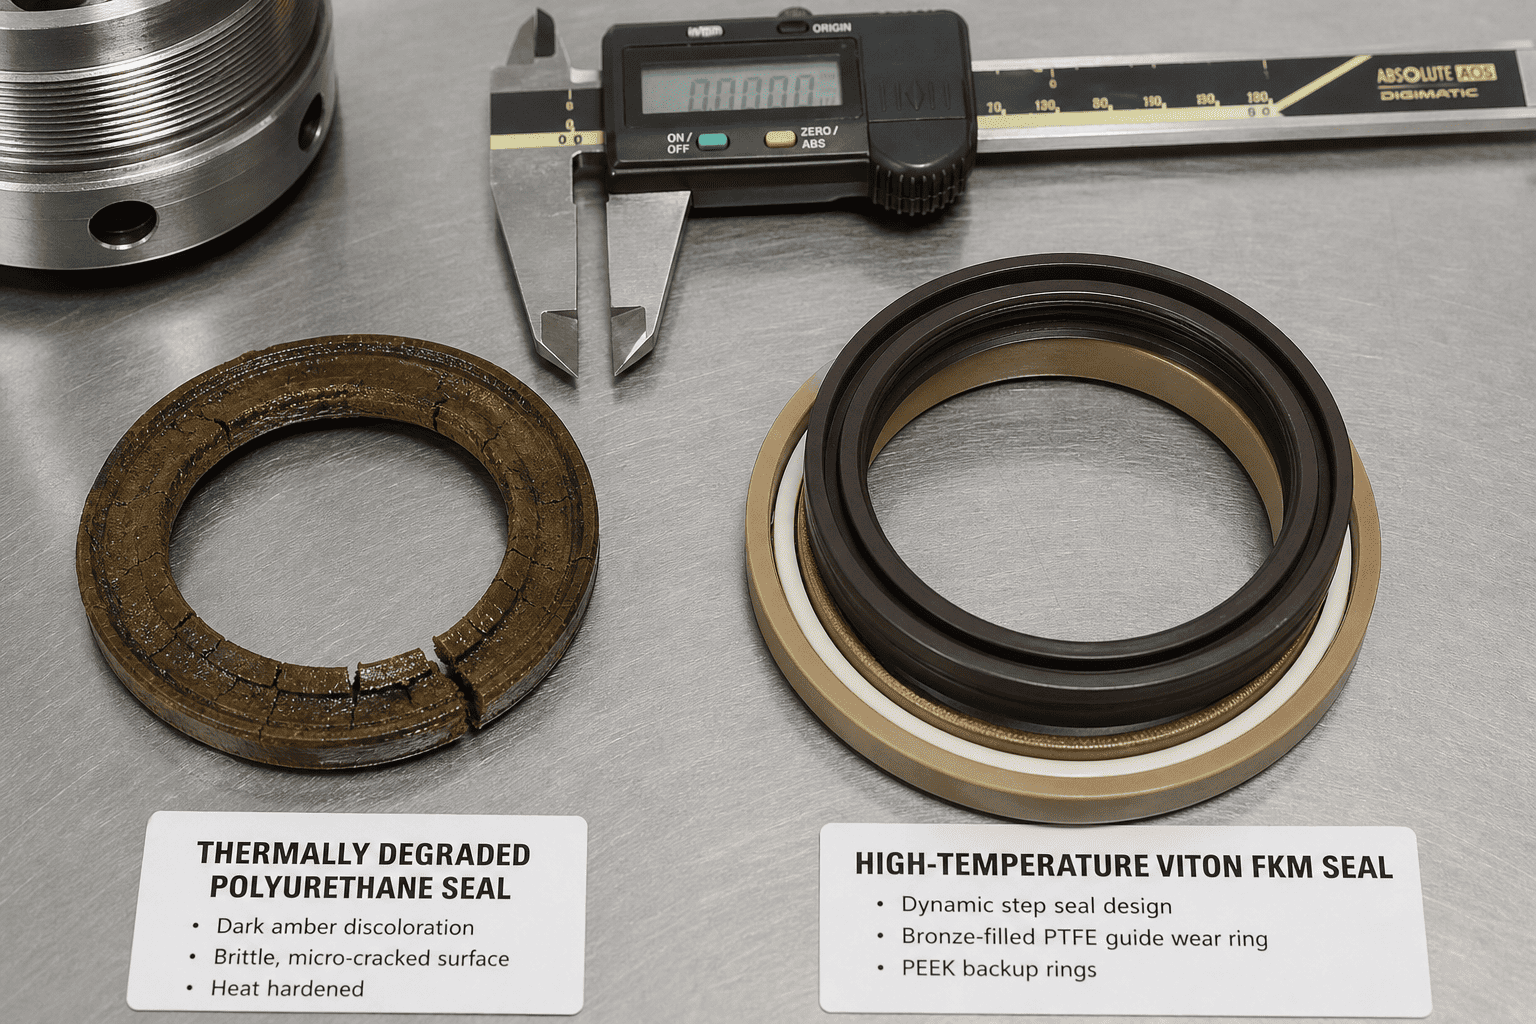
차량 유지보수 감독자는 다음과 같은 실용적인 진단 프로토콜을 사용하여 고열 유압 회로를 검사해야 합니다.
| 시각 및 신체적 증상 | 근본 열적 원인 | 권장되는 시정 조치 |
|---|---|---|
| 유압유에서 어둡고 타는 냄새 | 벌크 오일 열분해 및 첨가제 고갈 | 유체 배출, 시스템 세척, 필터 교체, 오일 쿨러 코어 청소 |
| 로드 와이퍼 립의 유리 같은 경화 | 인근 DPF/배기 장치에서 극심한 복사열 발생 | FKM 또는 HNBR 고온 와이퍼 씰로 개조 |
| 크롬 막대에 글레이즈 브라운 바니시 | 뜨거운 크롬 위에 베이킹하는 중합된 오일 바니시 | 솔벤트로 로드 청소, 냉각기 공기 흐름 점검, 합성 오일로 업그레이드 |
| 추울 때만 실린더 드리프트 | 피스톤 씰의 영구 압축 영구 손실 | 통전된 청동-PTFE 피스톤 씰을 사용하여 실린더를 재구축합니다. |
| 움푹 들어가거나 득점된 피스톤 가이드 밴드 | 표준 나일론 웨어링의 열분해 | 고온 페놀 복합재 또는 청동 가이드 링으로 업그레이드 |
소형 Tier 4 Final/Stage V 장비를 엔지니어링하고 있거나 배기 가스에 인접한 뜨거운 실린더에서 반복적으로 씰이 고장나는 문제를 해결하고 계십니까?
맞춤형 고온을 위해 HCIC와 제휴유압 실린더어셈블리: