붐이나 버킷에 적재된 경우유압 실린더운전자 입력 없이 낙하할 경우 오작동은 다음 네 가지 유압 메커니즘 중 하나에서 발생합니다.
| 실패 메커니즘 | 물리적 근본 원인 | 청각적/시각적 증상 |
|---|---|---|
| 피스톤 씰 바이패스(내부 누출) | 캡 끝에서 로드 끝으로 오일이 누출되는 돌출된 U 컵 또는 득점된 마모 링 | 실린더 배럴 핫스팟; 로드가 기계적으로 지지되면 드리프트가 멈춥니다. |
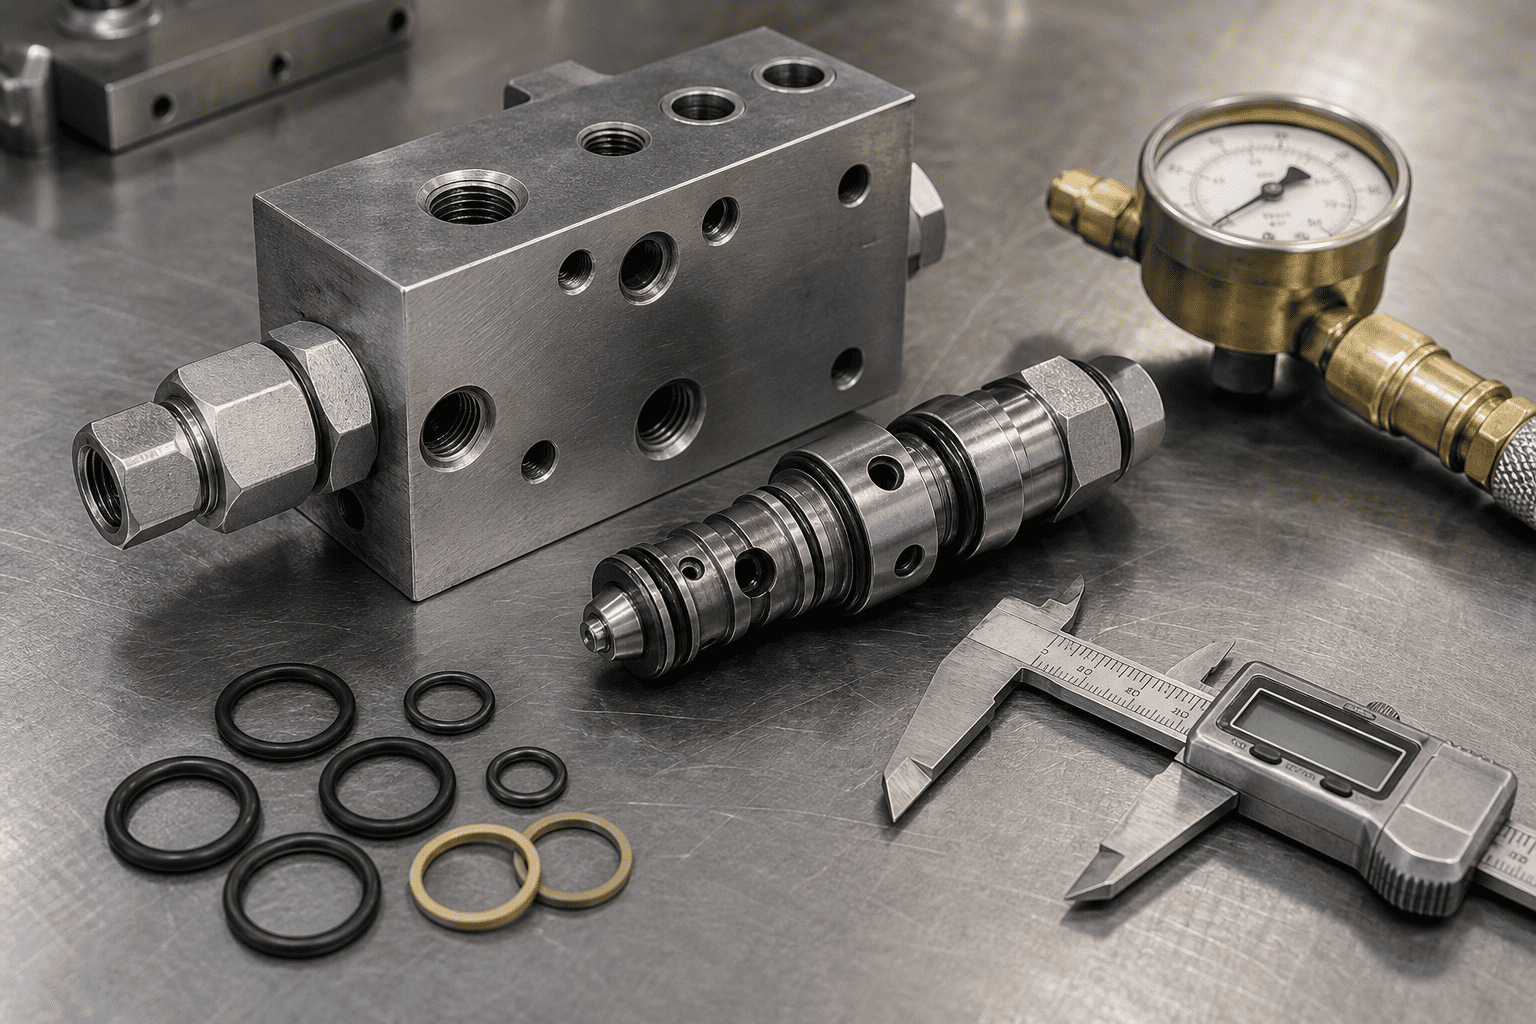
| 카운터밸런스 밸브시트 울림 | 포핏 시트 아래의 오염, 흠집이 난 카트리지 노즈 또는 피로한 스프링 | 밸브 포트를 지나 오일이 흐르고 있습니다. 밀봉 상태에 관계없이 일정한 드리프트 |
| 방향 밸브스풀 누출 | 오픈 센터 시스템에서 과도한 스풀 간격 마모 | 붐 회로에 잠금 밸브가 설치되지 않은 경우에만 발생합니다. |
| 열유수축 | 뜨거운 오일(65°C)을 주변(15°C)으로 냉각하면 유체량이 3~4% 감소합니다. | 처음 1시간 동안 처음 10-20mm 하락한 후 압력 손실 없이 완전히 안정화됩니다. |
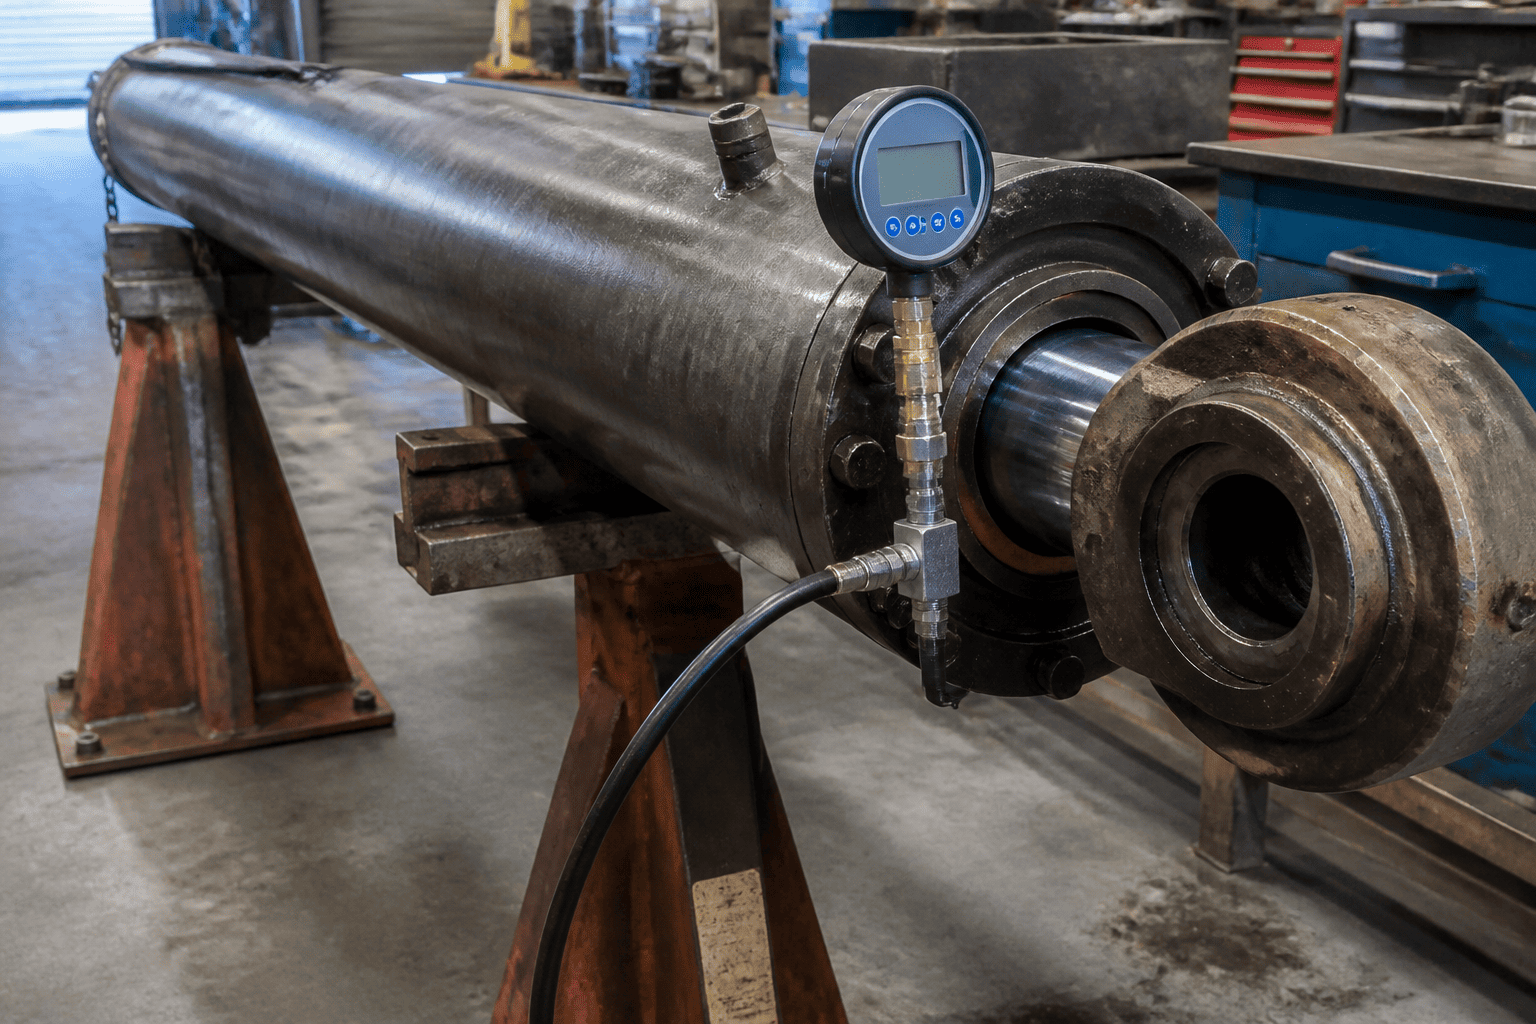
절대 제거하지 마세요헤비 붐 실린더이 최종 격리 테스트를 완료하기 전에 기계에서 다음을 수행하십시오.
1. 정격 부하에서 붐을 45도까지 올리십시오. 유압 오일을 정상 작동 온도(약 50°C ~ 55°C)까지 올립니다.
2. 붐을 기계적으로 잠그고 지지하십시오. 절대적인 안전을 보장하기 위해 엔지니어링에서 승인된 붐 지지대 또는 크레인 슬링을 설치하십시오.
3. 로드 엔드 리턴 라인을 분리합니다. 실린더의 로드 엔드(환형 측면)에 연결된 유압 호스를 분리하고 호스를 막습니다. 깨끗한 측정 용기 위에 실린더 로드 끝 포트를 열어 둡니다.
4. 기계적 지지대 제거: 실린더의 캡 엔드 오일 컬럼에 전체 중력 하중이 걸리도록 합니다.
5. 로드 엔드 포트 방전 관찰:
카운터밸런스 밸브(오버센터 밸브)는 두 가지 중요한 임무를 수행합니다. 즉, 라인이 터질 경우 부하 저하를 방지하기 위해 오일을 가두는 것과, 과도한 중력 부하가 유압 펌프를 초과하지 않도록 복귀 흐름을 측정하는 것입니다.
작업자가 무거운 붐을 내리고 장비가 격렬하게 흔들리고 덜거덕거리기 시작하면 카운터밸런스 밸브가 파일럿 압력 불안정(헌팅)에 빠지게 됩니다.
| 단계 | 프로세스 설명 |
|---|---|
| 1 | 작업자가 낮은 명령을 보냅니다. → 파일럿 압력이 카운터밸런스 밸브를 엽니다. |
| 2 | 밸브 열림 → 오일이 실린더 캡 끝에서 분출 → 붐이 아래쪽으로 가속 |
| 3 | 펌프가 오일을 공급할 수 있는 것보다 더 빠르게 붐이 떨어짐 → 파일럿 압력이 0으로 떨어짐 |
| 4 | 파일럿 압력 손실 → 밸브가 갑자기 닫히는 현상 → 유압 충격파, 붐 흔들림 |
균형 잡기를 유발하는 주요 엔지니어링 실수는 유연한 구조적 붐에 대해 지나치게 공격적인 파일럿 비율을 선택하는 것입니다.
1. 토크를 가하기 전에 평형추 구멍을 플러시하십시오.포핏 노즈와 매니폴드 시트 사이에 20미크론 강철 칩이 끼어도 시간당 50mm의 붐 드리프트가 발생합니다. 매니폴드 드릴링은 항상 ISO 16/14/11 청결 표준에 따라 세척하십시오.
2. 고압 유지를 위한 Viton/HNBR 백업 링 지정:피스톤 씰 패키지가 미세한 크리핑 없이 4,000+ psi의 연속 정적 유지를 견딜 수 있는 압출 방지 열가소성 백업 링을 사용하는지 확인하십시오.
3. 실제 누출과 열 수축 구별:새로 주차된 기계를 테스트할 때 드리프트 벤치마크를 기록하기 전에 오일 온도가 안정화되도록 30분 정도 기다리십시오.
4. 직접 플랜지 카운터밸런스 매니폴드 설치:원격 라인 장착 밸브를 피하십시오. 밸브 블록을 실린더 배럴의 SAE 4볼트 플랜지 포트에 직접 볼트로 고정하면 엄격한 파일럿 피드백이 보장되고 외부 호스가 파열될 위험이 전혀 없습니다.
장비 전체에서 지속적인 붐 드리프트 또는 카운터밸런스 밸브 불안정을 경험하고 계십니까?
HCIC의 수석 유압 엔지니어링 그룹에 문의하세요. 우리는 완벽한 포렌식 회로 검토, 최적화된 파일럿 비율을 갖춘 맞춤형 매니폴드 통합 실린더, 제로 드리프트 성능을 위해 설계된 신속한 배송 OEM 교체 장치를 제공합니다.