현장 기술자가 내부 피스톤 씰 고장을 의심하는 경우 표준 작업장 테스트는 실린더를 최대 스트로크로 바닥에 내리고 포트에 압력을 가한 다음 반대쪽 포트에서 오일 누출을 검사하는 것입니다. 풍선 실린더에서 이 테스트는 지속적으로 위음성 결과를 생성합니다.
| 위치 | 거리 | 보어 측정 | 메모 |
|---|---|---|---|
| 베이스 캡 | 0mm | 100.02mm | 공칭 사양 |
| 중간 스트로크 | 500mm | 100.48mm | +0.46mm 스웰 존 |
| 헤드 글랜드 | 1000mm | 100.03mm | 공칭 사양 |
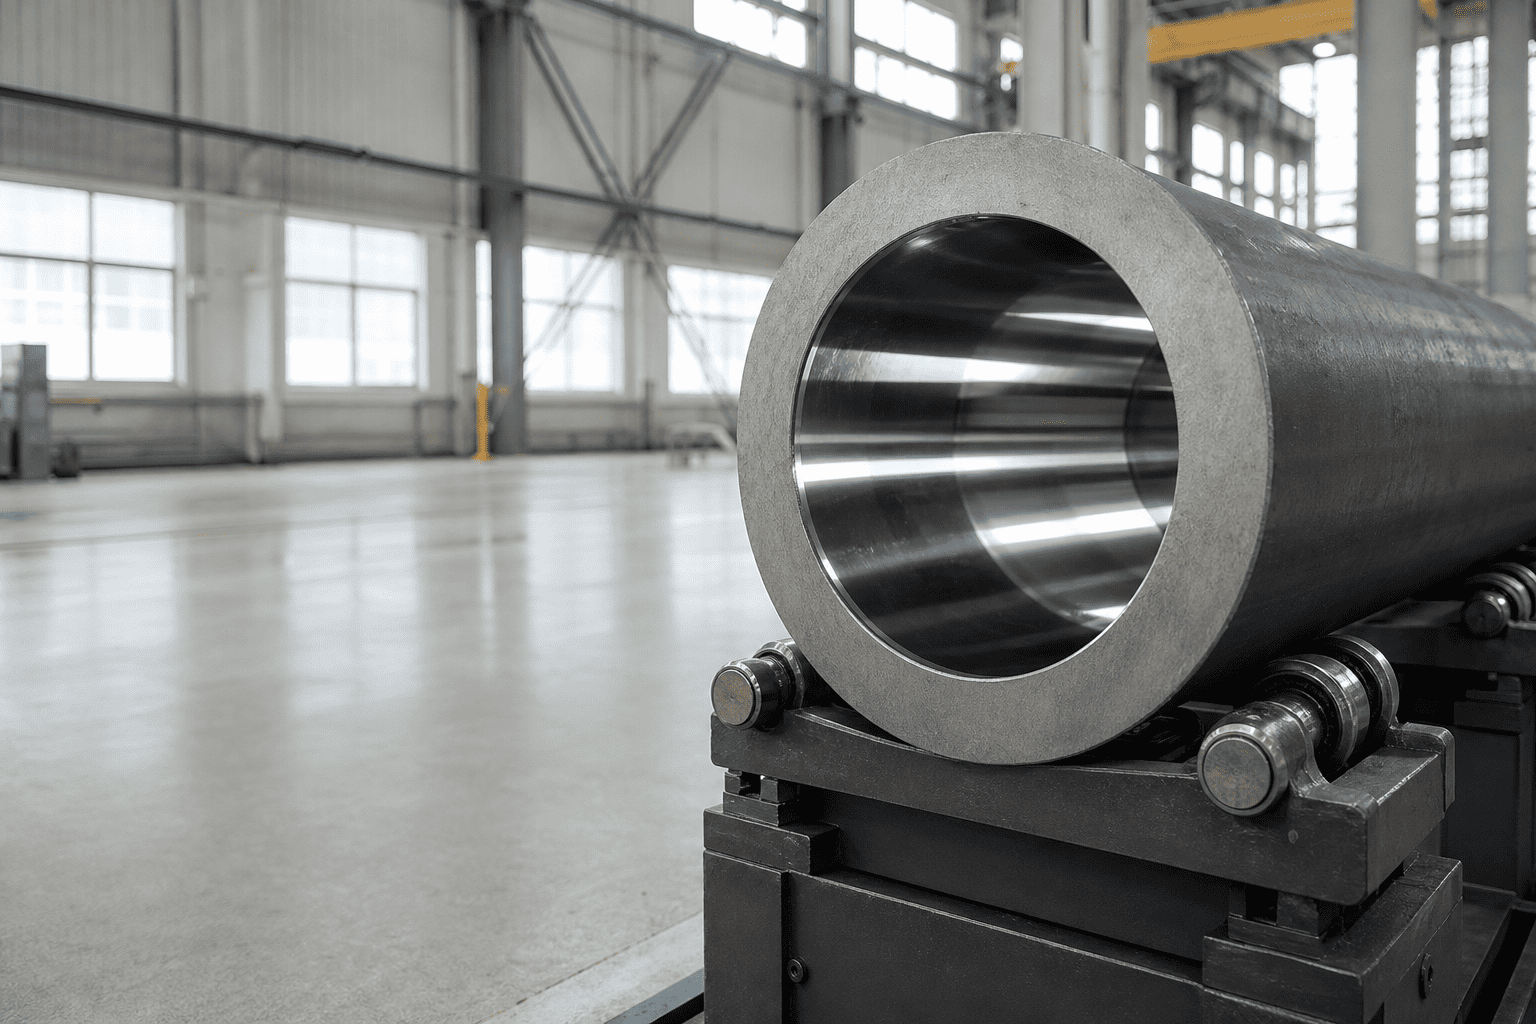
왜냐하면유압 실린더배럴은 무거운 강철 베이스 단조와 나사형 헤드 글랜드에 의해 양쪽 끝이 구조적으로 보강되어 있으며, 영구 후프를 생성하는 농축물은 거의 전적으로 배럴의 지지되지 않는 중앙 부분에 있습니다.
1. 관성 운동 충격 스파이크:풀 스윙 속도로 화강암에 부딪히는 굴삭기 버킷은 밸브 포핏이 물리적으로 열리기 전에 시스템 메인 릴리프 밸브 균열 한계를 넘어서 급증하는 순간적인 감속 압력 스파이크를 발생시킵니다.
2. 감압 충격파:높은 톤수 유압 프레스 및 압축 실린더에서 빠른 밸브 이동은 내부 튜브 ID를 망치는 음향 유체 감압파를 방출합니다.
3. 표준 이하의 튜브 야금:고장력 합금강(수율 520MPa 이상) 대신 항복 강도가 낮은(350MPa 미만) 표준 상업용 냉간 인발 탄소강 튜빙을 활용합니다.
4. 과도한 튜브 호닝 허용량: 깊은 자국을 제거하기 위해 이미 마모된 실린더 튜브를 오버 호닝하면 나머지 튜브 벽 두께가 최소 엔지니어링 안전 마진 이하로 줄어듭니다.
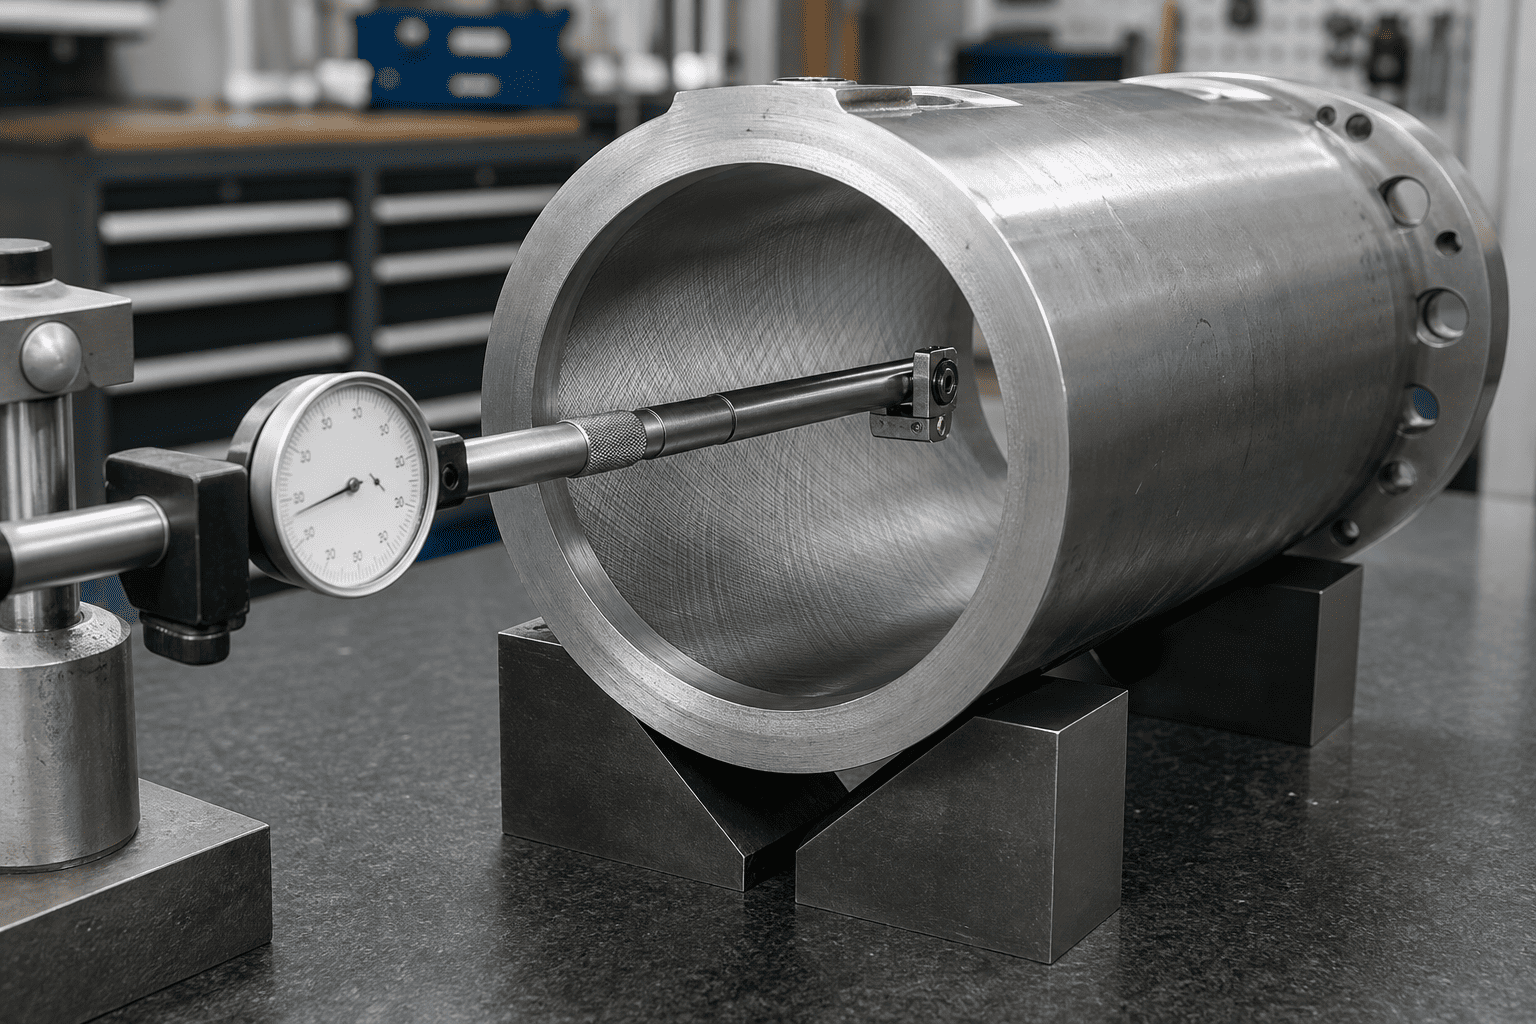
작업장 분해 중 배럴 부풀어오름을 최종적으로 진단하려면 기계공은 쉽게 접근할 수 있는 튜브 끝 부분만 측정하는 대신 여러 스트로크 간격에 걸쳐 내부 보어 형상을 매핑해야 합니다.
| 위치 | 거리 | 보어 측정 | 메모 |
|---|---|---|---|
| 베이스 캡 | 0mm | 100.02mm | 공칭 사양 |
| 중간 스트로크 | 500mm | 100.48mm | +0.46mm 스웰 존 |
| 헤드 글랜드 | 1000mm | 100.03mm | 공칭 사양 |
충격이 심한 유압 회로에서 배럴 부풀어오르는 것을 방지하려면 표준 탄소 DOM 튜빙을 고강도 심리스 합금강으로 업그레이드해야 합니다.
| 튜브 등급 | 재료 분류 | 최소 항복 강도 | 최대 충격 스파이크에 대한 저항 |
|---|---|---|---|
| AISI 1020/1026 | 표준 냉간 압연 탄소 | 290~340MPa | 나쁨(4,000psi 스파이크 미만에서 부풀어오르기 쉬움) |
| St52-3 / E355 | 미세 합금 구조용 강철 | 450 – 520MPa | 보통(표준 모바일 산업 벤치마크) |
| 27SiMn / 30CrMo | 담금질 및 템퍼링 합금강 | 620~780MPa | 우수함(8,000psi 이상의 동적 광산 충격에 대한 저항) |
| 4140 크롬-몰리 | 고경도 합금강 | 850 – 950MPa | Extreme Duty(철거 부착물 및 단조 프레스) |
고수율 합금 선택 외에도 고강도 엔지니어링 지침에서는 튜브 외경이 고충격 이동 장비의 공칭 보어 직경의 최소 1.25~1.35배인 두꺼운 벽 비율을 지정해야 합니다.
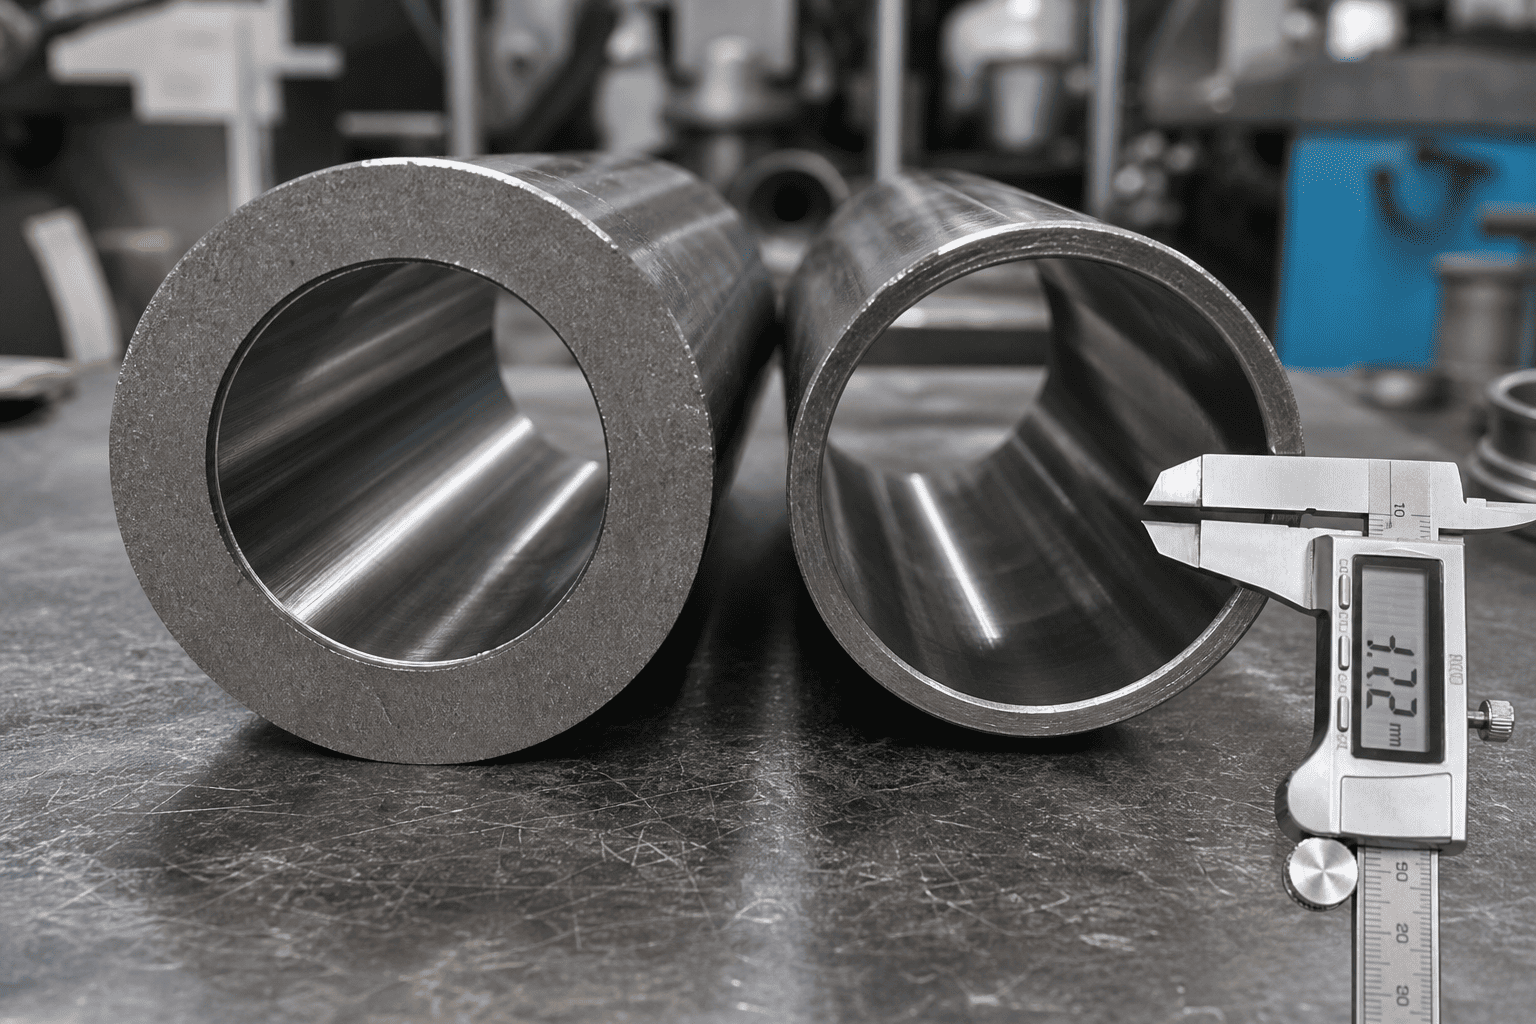
설명할 수 없는 스트로크 중간의 돌파력 손실 또는 가혹한 장비의 배럴 팽창을 처리하고 계십니까?
HCIC의 전문 유압설계엔지니어링팀과 상담하세요. 우리는 인증된 27SiMn/4140 심리스 튜빙, 정밀 스키브 및 광택 처리된 보어, 전 세계적으로 가혹한 모바일 및 산업 기계를 위한 포괄적인 CAD 검증으로 설계된 두꺼운 벽, 고수율 합금 실린더 어셈블리를 공급합니다.